


Svetslösningar för 5G-kommunikationskomponenter
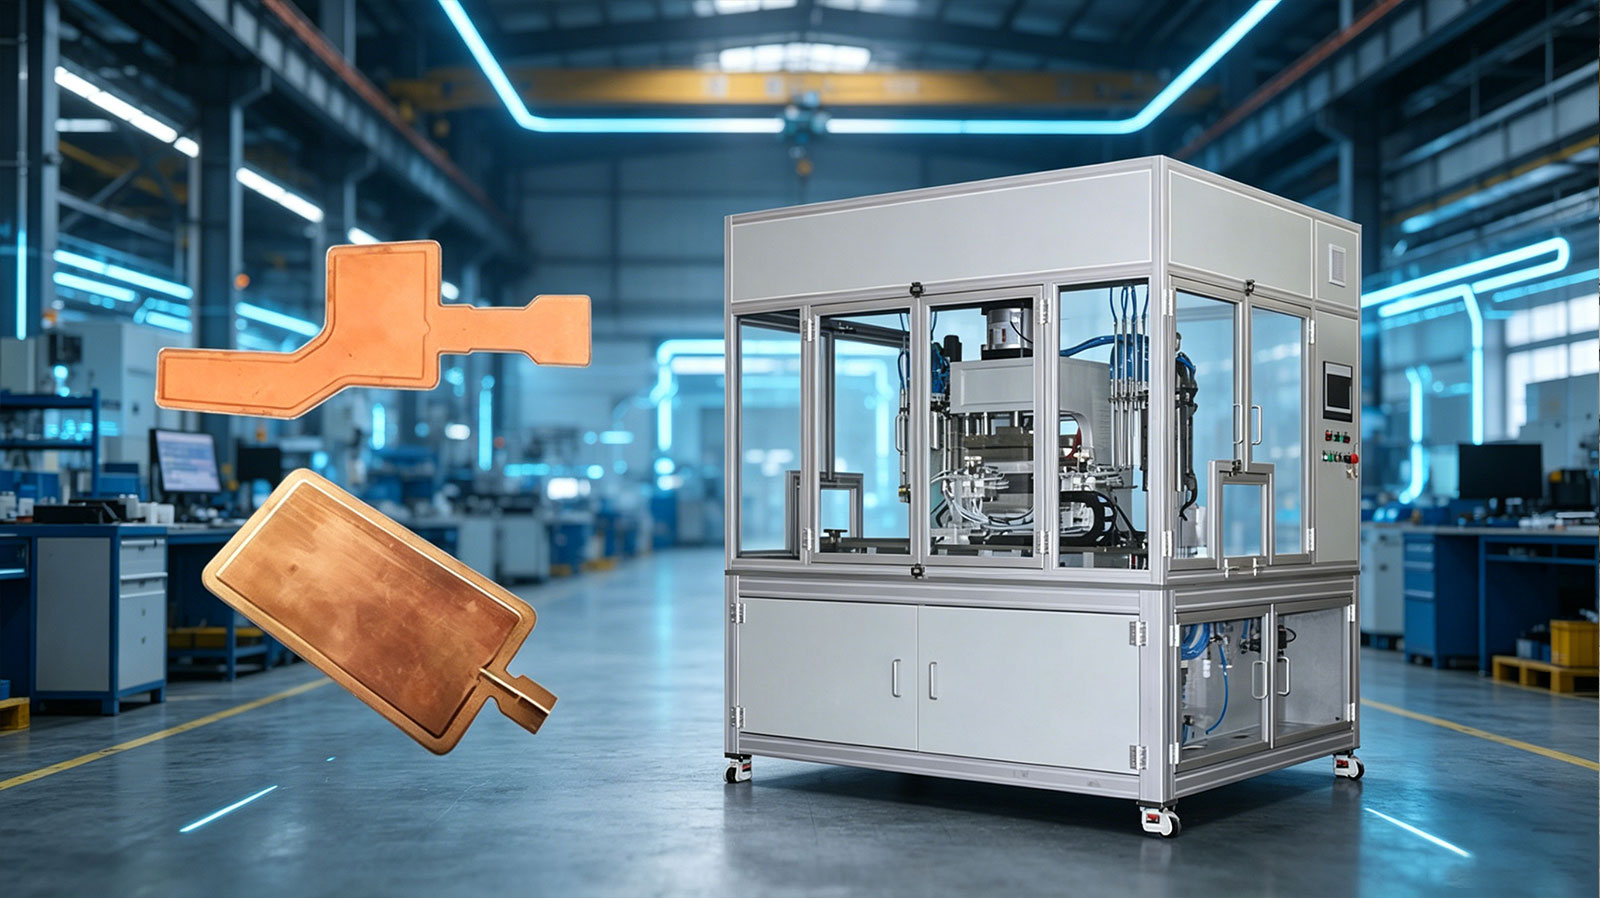
Haifei utvecklasskräddarsydd svetsutrustningför tunna metallkomponenter som används i5G kommunikationenheter, elektroniska värmeledningssystem och annan kompakt utrustning.
En representativ tillämpning är svetsning avVC ångkammare. Dessa komponenter använder en förseglad inre kavitet och kapillärstruktur för att sprida värme snabbt. Deras tunna konstruktion gör svetsprocessen särskilt känslig för värmetillförsel, svets-stabilitet, fixturtryck och tätningskvalitet.
Hhaifei utvärderar de faktiska komponenternas dimensioner, material, tjocklek, inre struktur och acceptanskrav innan svetsprocessen, fixturen och automationskonfigurationen utvecklas.
Diskutera din svetsapplikation
Vilka komponenter kan utvärderas?
Vår nuvarande projekterfarenhet fokuserar på VC-ångkammare och relaterade tunna termiska-komponenter.
| Komponent | Svetskrav | Huvudsaklig processoro |
|---|---|---|
| VC ångkammare | Kontinuerlig och tät sammanfogning runt den angivna banan | Läckage, deformation och inre kapillärskador |
| Ultra-tunna värmespridare | Kontrollerad fogning med begränsad termisk påverkan | Vridning, utbuktning och yta kollapsar |
| Vakuum termiska komponenter | Tillförlitlig tätning av den yttre strukturen | Pinhole läckage och ofullständiga fogar |
| Tunna värmeplattor i metall | Repeterbar svetsning längs en programmerad bana | Värmefördelning och dimensionsstabilitet |
Lämplig svetsmetod måste bekräftas från det faktiska materialet, fogstrukturen och produktritningen. Komponenter som ser likadana ut kan kräva olika energikontroll, verktyg eller svetsvägar.

Vad gör VC Vapor Chamber Svetsning svårt?
Tunna plattor deformeras lätt
VC-ångkammare och ultra-tunna värmespridare är känsliga för koncentrerad eller överdriven värme. En olämplig process kan orsaka utbuktning, lokal kollaps, skevhet eller förlust av planhet.
Detta kan påverka efterföljande montering även när själva skarven verkar färdig.
Små svetsfel kan orsaka vakuumläckage
En ångkammare måste behålla sin förseglade inre miljö. Oregelbundna manuella rörelser eller instabil värmetillförsel kan lämna hål, diskontinuiteter eller ofullständiga sektioner längs fogen.
Svetsbanan måste därför förbli kontinuerlig och repeterbar.
Den inre kapillärstrukturen måste skyddas
För hög temperatur kan oxidera eller skada den inre kapillärstrukturen. Detta kan störa vätskeåterföringen och minska den färdiga komponentens termiska prestanda.
Värmetillförseln måste följaktligen beaktas tillsammans med tätningskvaliteten snarare än att fokusera enbart på synligt svetsutseende.
Produktdimensioner kan ändras mellan modeller
Tillverkare kan tillverka flera storlekar och tjocklekar för ångkammaren. Svetssystemet måste ta hänsyn till olika banor, lokaliseringspunkter och fastspänningskrav utan att lägga ojämnt tryck på den tunna plåten.
Utvalt projekt: Automatisk svetsmaskin för VC-ångkammare

-
Kundens bakgrund
Kunden utvecklar och tillverkar avancerade- VC-ångkammare, ultra-tunna värmespridare och vakuumtermiska-komponenter.
Dessa produkter används i digital elektronik, intelligent utrustning, nya-energiterminaler och industriella styrsystem där kompakta dimensioner och effektiv värmeöverföring krävs.
-
Problem med den tidigare svetsprocessen
Kundens befintliga process presenterade tre huvudsakliga svårigheter:
- De tunna plattorna påverkades lätt av vidsträckt värme, vilket resulterade i utbuktning, kollaps eller skevhet.
- Manuell svetsrörelse och instabil värmetillförsel kan ge hål, diskontinuiteter och ofullständiga fogar, vilket ökar risken för vakuumläckage.
- För hög svetstemperatur kan skada eller oxidera den inre kapillärstrukturen och påverka komponentens termiska funktion.
Vad krävde kunden?
Kunden behövde en automatiserad lösning som kunde:
- Kontrollera svetsbanan mer konsekvent än manuell drift
- Begränsa värmetillförseln och minska deformationen av den tunna plattan
- Skapa en kontinuerlig, tät fog runt det önskade området
- Minska pinhål, ofullständiga sektioner och läckagerisker
- Skydda den inre kapillärstrukturen från överdriven termisk skada
- Passar olika dimensioner och tjocklekar av ångkammaren
- Upprätthålla stabil drift under batchproduktion
Haifeis skräddarsydda lösning
Verifiering av svetsprocess
Haifei genomförde flera omgångar av svetstester med VC-ångkammare av olika dimensioner och tjocklekar.
Syftet var att bestämma ett lämpligt driftsfönster för svetsbanan, energitillförsel, klämtillstånd och produktstruktur innan maskinkonfigurationen slutfördes.
CNC-kontrollerad svetsbana
Den automatiska svetsmaskinen var utrustad med ett CNC-styrsystem för väg-.
Istället för att förlita sig på att operatören styr svetspositionen manuellt, följer maskinen en programmerad väg. Detta hjälper till att upprätthålla mer konsekvent rörelse längs den erforderliga leden och minskar variationer orsakade av manuell drift.
Banprogrammet kan utvecklas efter form och dimensioner på kundens produkt.
Låg-värme-ingång stängd-slingakontroll
Ett slutet-system med låg-värme-ingång användes för att kontrollera den termiska inverkan på den tunna plattan.
Syftet med denna konfiguration är att ge tillräckligt med energi för sammanfogning samtidigt som det påverkade området runt svetsen begränsas. Detta hjälper till att minska risken för plåtdeformation och termiska skador på den inre strukturen.
De slutliga inställningarna måste fastställas genom testning med det faktiska materialet och komponenten.
Dedikerad positioneringsfixtur
Haifei designade en dedikerad fixtur för att lokalisera och stödja ångkammaren under svetsning.
Fixturen fördelar hållkraften över arbetsstycket och håller de övre och nedre sektionerna i nära kontakt. Korrekt fixturstöd hjälper till att minska lokala lyft, utbuktningar eller kollaps samtidigt som den programmerade svetspositionen bibehålls.
Fixturens utformning måste justeras när komponentstorlek, profil, plåttjocklek eller fogplacering ändras.
Hur åtgärdade lösningen projektproblemen?
| Originalproblem | Haifei-konfiguration | Avsedd förbättring |
|---|---|---|
| Inkonsekvent manuell svetsbana | CNC-programmerad vägkontroll | Mer repeterbar svetsrörelse |
| Överdriven eller ojämn värmetillförsel | Låg-värme-ingång sluten-kontroll | Mindre värme-påverkat område och minskad risk för deformation |
| Tunn platta buktar eller kollapsar | Dedikerad stöd- och positioneringsfixtur | Stabilare plattkontakt och planhet |
| Pinhole eller diskontinuerliga fogar | Processtester och kontrollerad automatisk svetsning | Tätare och mer kontinuerlig ledbildning |
| Risk för inre kapillärskador | Kontrollerad termisk ingång | Minskad exponering av den inre strukturen för överdriven värme |
| Olika produktdimensioner | Justerbara program och anpassade verktyg | Bättre anpassning till flera produktspecifikationer |
Testning och projektacceptans
Inför slutleverans genomförde Haifei svetsförsök på komponenter med olika dimensioner och tjocklekar och optimerade processinställningarna.
Utrustningen utsattes också för kontinuerlig provdrift under för-godkännande. Utvärderingen fokuserade på:
- Svetsnings-konsistens
- Gemensam kontinuitet
- Arbetsstyckets positionering
- Synlig plattdeformation
- Utrustningens driftstabilitet
- Lämplighet för kundens komponentsortiment
Läckagegränser, vakuum-retentionskrav, planhetstoleranser och termiska-prestandatester bör definieras av kunden enligt standarden för den färdiga produkten. Dessa acceptansvärden bör inte ersättas av allmänna maskinspecifikationer.
Kan utrustningen anpassas för andra termiska komponenter?
Ja. Maskinstrukturen, svetsbanan och fixturen kan utvärderas för andra tunna termiska-metallkomponenter, men lämpligheten kan inte bestämmas enbart utifrån produktnamnet.
Haifei kommer att behöva granska:
- Komponentritning och yttermått
- Material för övre och nedre plattor
- Individuell plåttjocklek
- Fogform och svetsläge
- Intern kapillär eller stödstruktur
- Erforderlig planhet
- Teststandard för tätning eller läckage-
- Produktvarianter
- Erforderlig produktion
- Lastning och lossning preferens
Provtestning rekommenderas innan den slutliga utrustningskonfigurationen bekräftas.
Varför arbeta med HAIFEI?
Processtestning med faktiska komponenter
Olika plåttjocklekar och inre strukturer reagerar olika på värme och tryck. HAIFEI kan använda kundprover för att utvärdera svetsvägen, värmepåverkan och fixturkonceptet innan den slutliga maskinkonfigurationen.
Utveckling av utrustning och inventarier
Svetsmaskinen och fixturen är utvecklade som ett system. Detta är viktigt för tunna ångkammare eftersom instabilt stöd kan påverka både produktens planhet och fogbildning.
Automation baserat på produktionsbehov
Automatiseringsnivån kan planeras efter produktvariation, målproduktion och operatörsinblandning. Fokus ligger på att åstadkomma en praktisk produktionsprocess, inte att lägga till onödiga funktioner.
Provdrift före-leverans
Utrustningen kan testas med överenskomna prover före leverans. Inspektionsstandarder och godkännandemetoder bör bekräftas under den tekniska granskningen.
FAQ
