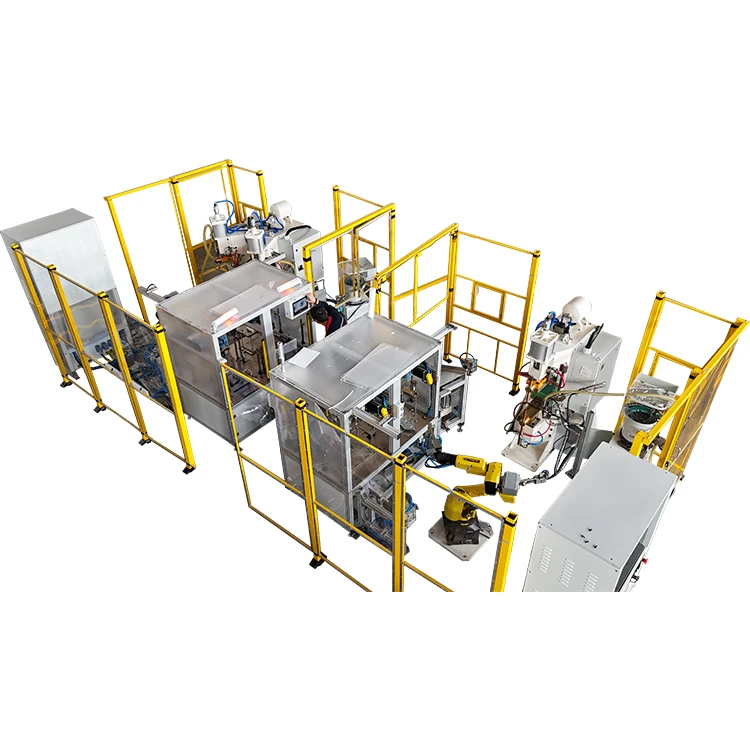
Koppardiffusionssvetsmaskintillverkare
Haifeis koppardiffusionssvetsmaskiner är designade för laminerade kopparfolier, flexibla kopparskenor, kopparflätade kontakter och andra strömförande kopparkomponenter. Maskinen applicerar kontrollerad elektrisk motståndsuppvärmning och tryck för att konsolidera det erforderliga fogområdet utan konventionell tillsatsmetall.
Pneumatiska, hydrauliska och servo-kontrollerade konfigurationer är tillgängliga för olika limningsområden, kopparstrukturer och produktionskrav. Maskinval baseras på det faktiska arbetsstycket snarare än enbart nominell kapacitet. Kopparkvalitet, folietjocklek, antal lager, fogdimensioner, färdig tjocklek och acceptanskriterier måste alla beaktas.
Skicka oss dina koppardelritningar och representativa prover. Haifei kan utföra provsvetsning, utvärdera verktygskonceptet och rekommendera en lämplig maskinkonfiguration före produktion.
Skaffa koppardiffusionssvetslösning för din applikation
Du kanske letar efter
-
![Diffusionssvetsutrustning]() DiffusionssvetsutrustningHaifei diffusionssvetsutrustning är designad för flexibla samlingsskenor av koppar, flätade kontakter, kopparskenor, aluminiumledare och blandade ledande metaller som används i elbilsbatterier,...visa mer
-
![Samlingsskena diffusionssvetsmaskin]() Samlingsskena diffusionssvetsmaskinHFTD-600-Y Samleskens diffusionssvetsmaskin är en diffusionssvetsmaskin med hög-effekt som är speciellt utformad för stora arbetsstycken. Genom att använda avancerad solid-state...visa mer
-
![Koppardiffusionssvetsmaskin]() KoppardiffusionssvetsmaskinHFTD-500 koppardiffusionssvetsmaskinen är designad för kopparskenor med stor yta, kopparflätade kontakter, laminerade kopparfolier och flexibla kopparkontakter som används i kraftutrustning,...visa mer
-
![Diffusionssvetsutrustning för laminerade kopparkopplingar]() Diffusionssvetsutrustning för laminerade kopparkopplingarHFTD-350-Y är diffusionssvetsutrustning för att forma kompakta terminalområden på laminerade kopparfolier och flexibla samlingsskenor. Den använder lokaliserad elektrisk uppvärmning, hydrauliskt...visa mer
-
![Hydraulisk diffusionssvetsare]() Hydraulisk diffusionssvetsareProduktmodell: HFTD-350-Yvisa mer
Maximal primärström: 150A
Nominell arbetscykel:50%
Sekundär spänning: 9.7V... -
![Hydraulisk skensvetsmaskin]() Hydraulisk skensvetsmaskinProduktmodell: HFTD-350-Yvisa mer
Trycksystem:Hydraulisk
Nominell kapacitet: 350 KVA
Svetsmetod: Kontrollerad elvärme och... -
![Kopparfolie diffusionssvetsmaskin]() Kopparfolie diffusionssvetsmaskinHAIFEI HFTD-350 Hydrauliska kopparfolie diffusionssvetsmaskiner sammanfogar staplade kopparfolier till flexibla samlingsskenor och laminerade elektriska kontakter. Värme, tryck och hålltid...visa mer
-
![Koppar flexibel samlingsskena svetsmaskin]() Koppar flexibel samlingsskena svetsmaskinHFTD-200-Y används för att konsolidera ändarna av staplade kopparfolier till en solid terminal samtidigt som den lämnar mittsektionen flexibel. Den färdiga kontakten kan absorbera vibrationer och...visa mer
-
![Kopparsvetsmaskin för flexibel anslutning]() Kopparsvetsmaskin för flexibel anslutningHFTD-200-Y kopparsvetsmaskin med flexibelt kopplingsdon binder samman staplade kopparfolieändar för laminerade byglar, shuntar och kraftlänkar. Kontrollerad uppvärmning och hydraultryck bildar...visa mer
-
![Koppar flexibel bygel svetsmaskin]() Koppar flexibel bygel svetsmaskinHFTD-150-Y Copper Flexible Jumper Welding Machine binder staplade kopparfolier till kompakta terminalsektioner samtidigt som den återstående delen är flexibel. Den ger 150 kVA nominell kapacitet,...visa mer
-
![Medelfrekvent koppardiffusionssvetsmaskin]() Medelfrekvent koppardiffusionssvetsmaskinHFTD-150-QY medelfrekvent koppardiffusionssvetsmaskin är utformad för att konsolidera laminerade kopparfolier till kompakta terminalsektioner samtidigt som flexibiliteten bibehålls i det osvetsade...visa mer
-
![Solidifieringsmaskin för kopparskena]() Solidifieringsmaskin för kopparskenaHFTD-150-S Copper Busbar Solidification Machine är nästa-generations solid-state bonding-maskin. Den ersätter opålitliga hydraulsystem med en servoelektrisk cylinder med hög-precision. Genom att...visa mer


Vad kan en koppardiffusionssvetsmaskin bearbeta?
Utrustningen används huvudsakligen för ledande kopparkomponenter som behöver en kompakt terminal eller skarvarea samtidigt som kontrollerade dimensioner och repeterbar elektrisk prestanda bibehålls.
Laminerade kopparfolier och flexibla samlingsskenor
För en laminerad flexibel samlingsskena staplas flera kopparfolier och placeras i dedikerade verktyg. Ena eller båda ändarna värms upp och komprimeras för att bilda en konsoliderad terminal, medan den återstående foliedelen behåller den flexibilitet som krävs för rörelse, vibration eller monteringstolerans.
Maskinval beror på:
- Tjocklek på varje kopparfolie
- Totalt antal folielager
- Limningslängd och bredd
- Erforderlig färdig terminaltjocklek
- Hålpositioner och bearbetningstillägg
- Flexibilitet krävs utanför det bundna området
- Mekaniska och elektriska acceptanskriterier
Både den individuella folietjockleken och den totala stapelstrukturen måste tillhandahållas. Två samlingsskenor med samma totala tjocklek kan kräva olika processinställningar om deras lagermängder är olika.
Kopparflätade kontakter
Kopparflätor kan kräva ändkonsolidering eller sammanfogning med en kopparterminal eller solid samlingsskena. Eftersom den flätade ledaren kan spridas eller röra sig under tryck, måste verktyget kontrollera sin position och färdiga dimensioner utan att skada den flexibla sektionen.
Viktig information inkluderar:
- Fläta-tvärsnittsområde
- Bar eller tenn-pläterad yta
- Flätans bredd och tjocklek
- Erforderlig konsoliderad längd
- Terminalmaterial och dimensioner
- Drag-kraft eller böjningskrav
- Skärning och avsluta-formningsprocessen
- Erforderlig produktionsmängd
Projekt som också kräver automatisk matning, ändkvatering och skärning kan utvärderas genom Haifeis lösningar för bearbetning av kopparflätor.
Massiv och laminerad kopparskenor
Större kopparskenor kräver jämn uppvärmning och tryck över hela limningsområdet. Arbetsstycken med liknande yttermått kan fortfarande kräva olika maskiner på grund av skillnader i överlappningsstruktur, materialstyvhet, fogarea och värmeavledning.
För dessa projekt granskar Haifei samlingsskenor-tvärsnitt, skarvdesign, ytplanhet, lastfrigång, erforderlig kraft och elektrisk testmetod innan utrustning rekommenderas.
Pläterad koppar och koppar-nickeldelar
Utvalda förtennade-pläterade, förnicklade-eller koppar-till-nickelledande komponenter kan utvärderas. Beläggningsmaterial och tjocklek kan påverka ytförberedelse, värmebeteende och bindningskonsistens.
En process utvecklad för ren koppar bör inte överföras direkt till ett pläterat arbetsstycke utan provverifiering.
Vilka koppardelar kan svetsas?
Haifei koppardiffusionssvetsmaskiner kan användas för olika ledande koppardelar, särskilt komponenter som kräver stabil bindning, lågt kontaktmotstånd och skarvning med stor-yta.

Vanliga koppardelar inkluderar:
- Kopparskenor
- Kopparbatterikontakter
- Laminerade kopparfolier
- Flexibla kopparkontakter
- Kopparflätade kontakter
- Kopparledande plattor
- Koppar-nickelledande delar
- Transformatorkopparledningar
- Ställverks ledande delar
- Energilagring kopparskenor
- Kraftfördelning kopparkontakter
För fler-foliedelar, stora kopparsamlingsskenor eller koppar-nickelledande delar rekommenderas provsvetsning innan det slutliga maskinvalet.
Specifikationer för koppardiffusionssvetsmaskin
| Objekt \\Modell | enhet | HFTD-100-Q | HFTD-150-QY | HFTD-200-Y | HFTD-350-Y | HFTD-600-Y |
| Nominell kapacitet | KVA | 100 | 150 | 200 | 350 | 600 |
| Strömförsörjning | V/Ø/Hz | 380V±10% / 3 faser / 50Hz | ||||
| Nominell arbetscykel | % | 50% | 50% | 100% | 100% | 100% |
| Primärström Max. | A | 100 | 200 | 300 | 400 | 800 |
| Primär kabel | mm2 | 3*25+2*16 | 3*30+2*16 | 3*50+2*16 | 3*70+2*16 | 3*150+2*16 |
| Kortslutningsström Max.- | KA | 35 | 40 | 42 | 58 | 100 |
| Sekundär spänning | V | 9 | 9.7 | 10.4 | 13.8 | 13.8 |
| Lufttryckscylinder | Ø*L | Ø160*120/ Ø125*80 |
/ | / | / | / |
| Hydraulisk cylinder | Ø*L | / | / | Ø120*250 | Ø120*250 | Ø120*250 |
| Arbetstryck Max. (0,5/10,5 MPa) | KN | 80 | 100 | 160 | 200/400 | 200/400 |
| Kylvattenbehov | / | 0,2-0,3 MPa, 40 mikron filtrering, resistivitet 5 kΩ. cm | ||||
| Kylvattenförbrukning | L/min | 25 | 40 | 150 | 240 | 400 |
| Halsdjup | mm | 425 | 320 | 320 | 320 | 320 |
| Avstånd mellan kopparplåtar | mm | 248 | 267 | 340 | 340 | 340 |
| Arbetsmiljö | / | temperatur: 1-45 grader luftfuktighet: 35-90% | ||||
Serie av koppardiffusionssvetsmaskiner
Haifei tillhandahåller pneumatisk, hydraulisk och servo-styrd utrustning för olika kopparkopplingsstrukturer. Följande jämförelse förklarar den allmänna urvalsriktningen; den slutliga konfigurationen bör bekräftas genom ritningsgranskning och provprovning.
Jämför tillgängliga maskinkonfigurationer
Maskintyp |
Rekommenderad användning |
Huvudsakliga överväganden |
| Pneumatisk | Mindre koppardelar och begränsade bindningsytor | Kräver stabil tryckluft och ett kraftbehov inom cylinderområdet |
| Hydraulisk | Flerskikts kopparfolier, större samlingsskenor och bredare limningsytor | Ger högre, stabilt tryck för tjockare staplar och tung-produktion |
| Servo-styrd | Precisionsdelar, flera recept och automatiserad produktion | Stöder programmerbar rörelse och projektspecifik-kraft- eller förskjutningsövervakning |
| Anpassat system | Icke-arbetsstycken eller kompletta produktionslinjer | Kan integrera dedikerade verktyg, lastning, svetsning, kylning, lossning och datafunktioner |
Hydrauliska koppardiffusionssvetsmaskiner
Hydrauliska koppardiffusionssvetsmaskiner används vanligtvis för större flexibla samlingsskenor, tjockare foliestaplar och koppardelar som kräver högre och mer stabilt tryck under uppvärmning och kylning.
Enbart ett högre tryckvärde garanterar inte en bättre fog. Verktygets planhet, tryckfördelning, värmejämnhet och materialplacering är fortfarande avgörande för att uppnå konsekventa resultat.

Pneumatiska koppardiffusionssvetsmaskiner

Pneumatiska maskiner använder tryckluft för att applicera svetstryck. De kan övervägas för mindre limningsytor och kopparstaplar som inte kräver kraftområdet för ett hydraulsystem.
Denna konfiguration erbjuder en relativt enkel driftsstruktur, men beslutet bör inte baseras enbart på arbetsstyckets yttre storlek. Det faktiska bindningsområdet, materialtjockleken och erforderlig konsolideringskraft måste fortfarande ses över.
Servo koppar diffusionssvetsmaskin
Servo-styrd utrustning kan användas när ett projekt kräver programmerbar rörelse, kontrollerad positionering, flera processrecept eller integration med en automatisk produktionslinje.
Beroende på överenskommen konfiguration kan systemet stödja kraft- eller förskjutningsövervakning, recepthantering och strängare kontroll av de färdiga terminaldimensionerna.

Hybrid koppar diffusionssvetsmaskin

En hybrid koppardiffusionssvetsmaskin kombinerar olika styrmetoder, såsom hydrauliskt tryck med servo eller pneumatisk assistans. Denna konfiguration används när produktstrukturen är mer komplex, eller när produktionsprocessen behöver både stabilt tryck och flexibel kontroll.
Hybridkonfigurationer är vanligtvis projekt-baserade. Maskinens struktur, fixtur, trycksystem och styrlogik bör bekräftas enligt koppardelritningen, svetsområdet och produktionskraven.
Anpassade kopparsvetssystem
För icke-standarddelar eller högre produktionsvolymer kan HAIFEI anpassa:
- Grafitelektroder och positioneringsfixturer
- Utökade arbetsplattformar
- Hydrauliska eller servotrycksystem
- Robotlastning och lossning
- Automatisk produktpositionering
- Transportöranslutningar
- Recept och produktidentifiering
- Bearbeta-datainsamling
- Kylsystem
- Säkerhetsskydd och förreglingar
Den slutliga omfattningen bestäms från arbetsstyckesritningen, representativa prover, erforderlig cykeltid och tekniska acceptansvillkor.
Hur man väljer en koppardiffusionssvetsmaskin
Maskinkapacitet kan inte väljas enbart från koppardelens bredd eller KVA-klassning. För att rekommendera en lämplig konfiguration behöver HAIFEI följande information:
Information krävs |
Detaljer att tillhandahålla |
| Material | Kopparkvalitet, hårdhet, leverantörsspecifikation och ytbeläggning |
| Arbetsstyckets struktur | Kopparfolie, fläta, massiv samlingsskena eller kombinerad montering |
| Lagerinformation | Enkelt-lagertjocklek, antal lager och total stapeltjocklek |
| Fogmått | Limningslängd, bredd och önskad färdig tjocklek |
| Acceptanskriterier | Drag, skala, böj, kontaktmotstånd eller andra testkrav |
| Produktionskrav | Delar per skift, antal modeller och föredragen lastningsmetod |
| Fabriksverktyg | Spänning, frekvens, tryckluft och kylvatten- |
Varför bindningsområde är viktigt
En större skarv kräver normalt större uppmärksamhet på värmejämnhet och tryckfördelning. Det räcker dock inte med enbart yta. En flerskiktsfoliestapel och en solid kopparplatta med samma fogdimensioner kan bete sig mycket olika under uppvärmning och kompression.
Varför materialstruktur är viktig
Folietjocklek och lagerkvantitet påverkar antalet gränssnitt, totala stapelns beteende och färdiga terminaldimensioner. Pläterad koppar kan också kräva andra berednings- och processinställningar än ren koppar.
Varför acceptanskriterier är viktiga
Beskrivningar som "stark svetsning" eller "god konduktivitet" är inte mätbara. Testmetoden, belastningsriktningen, elektriska testförhållanden och acceptansgränser bör fastställas innan provet godkänns.
Skicka din arbetsstyckesinformation
Typiska tillämpningar av koppardiffusionssvetsningMaskin
Elfordon
Flexibla kopparskenor används mellan batterimoduler, ström-styrenheter och andra-högströmskomponenter. Deras flexibla sektion kan ta emot vibrationer, rörelser och monteringstolerans, medan den konsoliderade terminalen ger ett kontrollerat anslutningsområde.
01
Batteri- och energilagringssystem
Batteripaket och energi-förvaringsskåp använder laminerade kopparkontakter, samlingsskenor och ledande övergångskomponenter. Dimensionskonsistens och fogmotstånd är viktigt eftersom varje del fungerar inom ett större elektriskt system.
02
Ställverk och effektbrytare
Kopparflätor och flexibla kontakter används i ställverk, luftbrytare och elskåp där strömförande delar också måste hantera mekanisk rörelse.
03
Transformatorer
Transformatorer kan använda kopparfoliekablar, flexibla samlingsskenor och flätade kontakter mellan lindningar och externa terminaler. Verktyg ska utformas kring ledarformen och tillgängligt lastutrymme.
04
Kraftdistributionsutrustning
Massiva och laminerade kopparskenor används i kraftfördelningsenheter- som kräver kompakta ledande skarvar. Stora delar kräver noggrann utvärdering av värmekapacitet, tryckfördelning och lastfrigång.
05
Hur värms och konsolideras koppardelar?
En typisk koppardiffusionssvetsprocess inkluderar följande steg:
1. Ytförberedelse
Olja, oxid, beläggningsrester och grader avlägsnas från fogområdet. Den rengöringsmetod som används under produktionen bör förbli i överensstämmelse med den metod som godkändes under provtagningen.
2. Stapling och positionering
Kopparfolier, flätor eller samlingsskenas komponenter arrangeras enligt ritningen och placeras i dedikerade verktyg. Noggrann positionering hjälper till att kontrollera terminaldimensioner och förhindrar lagerrörelser.
3. Inledande trycksättning
Verktyget stänger och applicerar den programmerade kraften över fogområdet. Otillräckligt tryck kan lämna mellanrum mellan lagren, medan för högt tryck kan orsaka oönskad deformation.
4. Elektrisk motståndsuppvärmning
Kontrollerad ström passerar genom den konfigurerade värmekretsen och höjer skarvområdet till önskat processtillstånd. Värmeeffekt och tid anpassas till kopparstrukturen, bindningsytan och verktygen.
5. Tryckhållning
Arbetsstycket förblir komprimerat under den programmerade hållperioden. Uppvärmning, tryck och hålltid måste justeras som en komplett process snarare än som orelaterade inställningar.
6. Kontrollerad kylning
Delen hålls i verktyget under kylning för att bibehålla dimensionsstabilitet. Maskinens kylkrets måste ge lämplig vattentemperatur och flöde vid upprepad produktion.
7. Lossning och inspektion
Efter att verktyget öppnat tas delen bort manuellt eller automatiskt och inspekteras enligt överenskomna dimensionella, mekaniska och elektriska krav.
Vanliga frågor om koppardiffusionssvetsmaskiner
Wuxi Haifei Intelligent Equipment Co., Limited är väl-känd som en av de ledande diffusionssvetsarna för koppartillverkare och leverantörer i Kina. Du kan vara säker på att köpa högkvalitativ diffusionsvets för koppar tillverkad i Kina här från vår fabrik. För priskonsultation, kontakta oss.
diffusionssvetsmaskindiffusionssvets för kopparHydraulisk diffusionssvetsmaskin