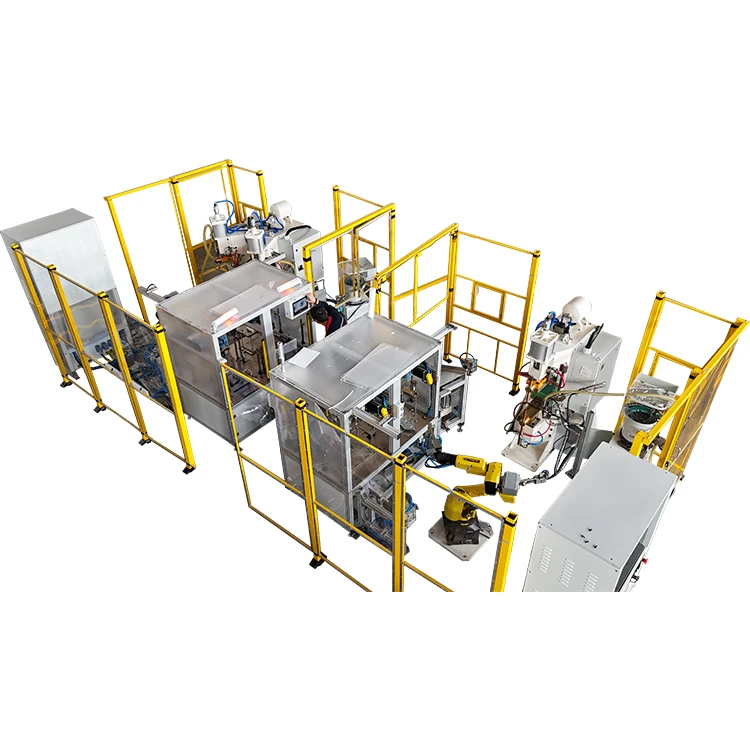
Kopparskenor med stora-sektioner används ofta i kraftdistributionssystem, installationer för lagring av förnybar energi, batteripaket för elfordon och tung-industriutrustning. Som de primära-strömförande komponenterna, bestämmer deras svetskvalitet direkt den elektriska konduktivitetsstabiliteten, mekanisk integritet och lång-driftssäkerhet.
När du använder enpolymer diffusionssvetsmaskinför att svetsa stora kopparskenor möter tillverkare ofta utmaningar som ofullständig lokal bindning, brist på sammansmältning vid kanter och o-enhetliga inre strukturer. Dessa problem orsakas främst av koppars höga värmeledningsförmåga, stora- tvärsnittsdimensioner och ojämna tryckfördelning under svetsprocessen.
Den här guiden fokuserar på huvudmålet att uppnå enhetlig, full-områdesbindning i stora kopparskenor. Den beskriver praktiska, implementeringsklara-strategier som omfattar förberedelser, parameteroptimering, processjusteringar, utrustningsunderhåll och kvalitetskontroll. Innehållet är utformat för att hjälpa ingenjörer, produktionschefer och inköpsteam att fatta välgrundade beslut när de väljer och driver endiffusionssvetsmaskin.


1. För-Svetsförberedelser: Bygg grunden för enhetlig limning
Vid diffusionssvetsning bestämmer förberedelsesteg till stor del vilken bindningskvalitet som kan uppnås. För stora kopparskenor påverkar yttillstånd, fixturprecision och förvärmningsstrategi avsevärt värmeöverföringseffektiviteten och atomär diffusion.
1.1 Exakt ytförberedelse för att eliminera diffusionsbarriärer
Koppar bildar lätt oxidfilmer när den utsätts för luft. Dessa oxidskikt fungerar som diffusionsbarriärer och är en av de främsta orsakerna till svag bindning och ofullständig sammansmältning. Därför är standardiserad ytförbehandling väsentligt före svetsning.
Vanliga och effektiva beredningsmetoder inkluderar:
- Mekanisk slipning med fina slipband eller polerskivor för att ta bort oxidskikt ner till ren basmetall
- Kemisk rengöring med milda sura lösningar för att eliminera kvarvarande oxider
- Torka av med vattenfri alkohol för att ta bort fett och fina partiklar
- Omedelbar fastspänning efter beredning för att förhindra åter-oxidation
I industriell praxis rekommenderas vanligtvis ytjämnhet inom Ra 0,8–1,6 μm, vilket ger en optimal balans mellan intim kontakt och effektiv diffusion.
1.2 Välja rätt fixturer för att säkerställa enhetlig positionering och tryck
För tjocka kopparskenor leder otillräcklig fixturplanhet eller ojämn tryckfördelning ofta till svag vidhäftning vid kanterna. Detta är en vanlig grundorsak till edge non-fusionsdefekter.
Rekommenderade fixturegenskaper inkluderar:
- Hög strukturell styvhet för att minimera deformation under tryck
- Justerbara positioneringsmekanismer för att passa olika skenstorlekar
- Ytans planhet kontrolleras inom ±0,02 mm
- Fler-punktssynkroniserad tryckfördelning
I applikationer för energilagringsskenor kan tryckfixturer med flera-punkter vanligtvis bibehålla tryckvariationen inom ±3 %, vilket avsevärt förbättrar bindningskonsistensen.
1.3 Förvärmning av kopparskenor för att minska värmeförlusten
Koppar har en värmeledningsförmåga på cirka 390–400 W/(m·K), mycket högre än för de flesta konstruktionsstål. Som ett resultat av detta avleds värme snabbt under svetsning, vilket kan leda till otillräcklig kärntemperatur.
Förvärmning minskar temperaturgradienter och stabiliserar svetsprocessen.
Rekommenderade förvärmningsparametrar:
- Förvärmningstemperatur: 150–350 grader
- Förvärmningstid: 10–30 minuter, beroende på tjocklek
- Förvärmningsmetod: Ugnsförvärmning eller integrerade maskinförvärmningsmoduler
Korrekt förvärmning kan förbättra temperaturens enhetlighet med cirka 20 %–35 %, vilket avsevärt minskar kant--icke-fusionsdefekter.
2. Optimering av kärnparameter: Styra de kritiska variablerna
Diffusionssvetsning är beroende av de kombinerade effekterna av temperatur, tryck och tid för att främja atomär diffusion över gränssnitt. Dessa tre parametrar utgör grunden för enhetlig bindning.
2.1 Multi-Zontemperaturkontroll för att säkerställa jämn värmepenetration
För kopparskenor tjockare än10 mm, uppvärmning av en-zon är ofta otillräcklig för att upprätthålla enhetliga inre temperaturer. Temperaturkontrollsystem för flera-zoner rekommenderas starkt.
En typisk uppvärmningscykel inkluderar:
Förvärmningsstadiet
Temperaturen höjs gradvis till ungefär60%–70%av målnivån. Detta minskar termisk chock och minimerar riskerna för deformation.
Värmesteg
Temperaturen fortsätter att öka längs en kontrollerad rampprofil tills den når diffusionssvetsområdet:
- Koppardiffusionssvetstemperatur:600–850 grader
- Rekommenderad temperaturnoggrannhet:inom ±5 grader
Håller Scen
Temperaturen hålls på en stabil nivå, vilket möjliggör intern temperaturutjämning och underlättar atomär diffusion.
Synkronuppvärmning i flera-zoner kan minska interna temperaturvariationer tillinom ±10 grader, vilket är väsentligt för att uppnå enhetlig fusion över hela gränssnittet.
2.2 Gradienttryckapplikation för enhetlig gränssnittskontakt
Trycket spelar en avgörande roll för att eliminera ytgap och förbättra diffusionseffektiviteten. För stora kopparskenor är stegvis tryckapplicering effektivare än att applicera fullt tryck omedelbart.
Typiska trycksteg inkluderar:
| Etapp | Tryckområde | Ändamål |
|---|---|---|
| Inledande fastspänning | 5–10 MPa | Ta bort luckor |
| Värmesteg | 10–20 MPa | Öka kontaktytan |
| Håller Scen | 20–40 MPa | Främja diffusion |
Om trycket är för lågt förblir diffusionen ofullständig. För högt tryck kan å andra sidan orsaka deformation eller materialextrudering. Därför,tryckstabiliteten bör helst ligga inom ±1 %, som är en nyckelspecifikation för diffusionssvetsutrustning av hög-kvalitet.
2.3 Optimera hålltid för att säkerställa fullständig intern spridning
Atomdiffusion är tids-beroende, vilket innebär att lagringstiden måste motsvara materialtjockleken.
Typiska hålltidsreferenser:
| Samlingsskenas tjocklek | Rekommenderad hålltid |
|---|---|
| 5–10 mm | 20–40 minuter |
| 10–20 mm | 40–70 minuter |
| 20–30 mm | 70–120 minuter |
Alltför långa hålltider kan leda till spannmålstillväxt och minskade mekaniska egenskaper. Provsvetsning rekommenderas för att finjustera- parametrar.
3. Processjusteringar: Lösning av lokala icke-uniforma fusionsproblem
Även med optimerade parametrar kan finjustering av-svetsprocessen förbättra bindningskvaliteten avsevärt.
3.1 Skyddsgashjälp för att minska oxidation
Koppar oxiderar snabbt vid förhöjda temperaturer. Oxidbildning minskar diffusionseffektiviteten och bindningskvaliteten. Införandet av skyddsgas hjälper till att minimera oxidation.
Vanliga skyddsgaser inkluderar:
- Argon (Ar): Mest använd
- Kväve (N₂): Ekonomiskt alternativ
- Väte-innehållande blandningar: Används för hög-tillämpningar
Skyddsgasmiljöer kan minska oxidationshastigheten med ungefär60%–80%, förbättrar gränssnittets renhet.
3.2 Optimerad värmelayout för balanserad värmedistribution
Felaktig placering av värmaren orsakar ofta ojämna temperaturprofiler över stora samlingsskenor.
Rekommenderade metoder inkluderar:
- Fler-zonsoberoende värmekontroll
- Symmetriskt värmearrangemang
- Synkroniserad effektreglering
Dessa åtgärder minskar avsevärt lokal överhettning eller otillräcklig uppvärmning.
3.3 Kontrollerad kylning för att förhindra inre defekter
Snabb nedkylning kan introducera kvarvarande stress och mikrostrukturella defekter.
Rekommenderade kylningsstrategier:
- Tillåt naturlig kylning efter svetsning
- Upprätthåll skyddsgasflödet under kylning
- Undvik tvångskylningsmetoder
Kontrollerad kylning kan minska kvarvarande stressnivåer med mer än30%, vilket förbättrar-tillförlitligheten på lång sikt.
4. Utrustningskalibrering och underhåll: Säkerställ stabil drift
Även avancerade svetsprocesser kan inte kompensera för instabila utrustningsförhållanden. Regelbundet underhåll säkerställer konsekventa svetsresultat.
4.1 Periodisk kalibrering av temperatur- och trycksystem
Temperaturregulatorer och trycksensorer kan driva med tiden.
Rekommenderade kalibreringsintervall:
- Temperaturkontrollsystem: Varje3–6 månader
- Trycksensorer: Varje6 månader
- Värmeelement: Regelbunden inspektion och byte vid nedbrytning
Noggranna styrsystem säkerställer repeterbar svetsprestanda.
4.2 Underhåll av elektroder och fixturer för tillförlitlig kontakt
Oxiderade eller slitna komponenter ökar kontaktmotståndet och stör tryckfördelningen.
Underhållsåtgärder inkluderar:
- Ta bort oxiduppbyggnad
- Rekonditionering av slitna ytor
- Kontrollera fixturens planhet regelbundet
Dessa metoder kan minska kontaktresistansfluktuationer med ungefär20%–40%.
4.3 Inspektera gas- och isoleringssystem
Gasläckage och skadad isolering ökar värmeförlusten och minskar effektiviteten.
Rutinkontroller bör innehålla:
- Gaslednings tätningsintegritet
- Isoleringsmaterials skick
- Kammartätningsprestanda
Effektiv isolering kan minska energiförbrukningen med10%–25%.
5. Driftsstandarder och kvalitetsinspektion: Det slutliga skyddet
Konsekvent drift och rigorösa inspektionsprotokoll säkerställer stabil produktionskvalitet.
5.1 Standardiserade operativa procedurer för att minska mänskliga misstag
Operatörsexpertis påverkar svetskvaliteten direkt. Standarddriftsprocedurer (SOP) hjälper till att upprätthålla konsekvens.
Typiska SOP-element inkluderar:
- För-checklista för svetsinspektion
- Standard klämsekvens
- Riktlinjer för parameterinställning
- Efter-svetsdokumentation
Väl-utbildade operatörer kan minska processvariabiliteten med mer än30%.
5.2 Omfattande kvalitetstestning för batchkonsistens
Före full-produktion rekommenderas provsvetsning och validering starkt.
Vanliga inspektionsmetoder inkluderar:
- Visuell inspektion för enhetlighet
- Ultraljudstestning (UT) för inre defekter
- Radiografisk testning (RT) för strukturell utvärdering
- Skjuvhållfasthetstestning för mekanisk validering
I elektriska system med hög-tillförlitlighet,bindningsstyrkan måste vanligtvis nå 80 %–95 % av basmaterialets styrka, vilket gör detta till ett kritiskt kvalitetsriktmärke.
6. Hur man väljer rätt diffusionssvetsmaskin för stora kopparskenor
För företag som planerar att investera i diffusionssvetsutrustning leder fokusering enbart på priset ofta till-långsiktig ineffektivitet. Prestandaförmåga och processstabilitet är mer avgörande faktorer.
6.1 Viktiga tekniska specifikationer att utvärdera
Rekommenderade specifikationer vid val av utrustning:
| Parameter | Rekommenderat intervall |
|---|---|
| Temperaturnoggrannhet | Inom ±5 grader |
| Trycknoggrannhet | Inom ±1 % |
| Antal värmezoner | Större än eller lika med 3 zoner |
| Maximal tryckkapacitet | Större än eller lika med 40 MPa |
| Styrsystem | Programmerbara profiler |
Dessa parametrar påverkar direkt förmågan att svetsa stora kopparskenor på ett tillförlitligt sätt.
6.2 Bedöma flexibilitet och framtida expansionsförmåga
Branscher som energilagring och EV-tillverkning kräver ofta anpassning till nya produktspecifikationer.
Viktiga överväganden inkluderar:
- Kompatibilitet med olika skenstorlekar
- Utbyggbarhet för automationsmoduler
- Dataloggning och spårbarhetsfunktioner
Utrustning med skalbara funktioner hjälper till att minska framtida uppgraderingskostnader.
6.3 Välja en leverantör med stark teknisk support
För diffusionssvetsapplikationer räcker det inte med enbart utrustning. Teknisk supportförmåga är lika viktig.
Rekommenderade leverantörsegenskaper:
- Förmåga att ge svetsprocessvägledning
- Tillgång till provsvetstjänster
- Långsiktigt-underhållsstöd
- Beprövade industriapplikationsfall
Dessa faktorer bestämmer ofta utrustningens verkliga livstidsvärde.
FAQ
F: Vilket är det vanligaste problemet vid diffusionssvetsning av stora kopparskenor?
S: Det vanligaste problemet är ofullständig sammansmältning vid lokala eller kantområden, vanligtvis orsakad av ojämn temperaturfördelning eller otillräckligt tryck.
F: Vilken tjocklek på kopparskenor är lämplig för diffusionssvetsning?
S: Diffusionssvetsning är vanligtvis lämplig för kopparskenor från5–30 mm, med10–25 mmär det vanligaste utbudet.
F: Hur kan du avgöra om en diffusionssvets av kopparskena är acceptabel?
S: En kvalificerad svets uppnås vanligtvis80%–95%av basmaterialstyrka och klarar oförstörande testning utan interna defekter-.
F: Vilka är de viktigaste parametrarna när man väljer en diffusionssvetsmaskin?
S: Temperaturnoggrannhet, tryckstabilitet och fler-zonuppvärmningsförmåga är de mest kritiska tekniska parametrarna.
F: Krävs skyddsgas för diffusionssvetsning av kopparskena?
S: Även om det inte alltid är obligatoriskt, minskar skyddsgasen avsevärt oxidationen och förbättrar svetskonsistensen.
Slutsats: Uniform Fusion kräver ett systematiskt tillvägagångssätt
Att uppnå enhetlig bindning vid diffusionssvetsning av stora kopparskenor är inte beroende av en enda parameter. Istället kräver det en samordnad optimering av material, processer, utrustning och operativ disciplin.
Från ytförberedelse till parameterkontroll, från underhåll av utrustning till kvalitetsinspektion, varje steg bidrar till den slutliga limningsprestandan. För tillverkare som arbetar med kopparskenor med stora-sektioner, välj endiffusionssvetsmaskinmed exakt temperaturkontroll, kapacitet för uppvärmning av flera-zoner och stabil tryckhantering-kombinerat med standardiserade svetsprocedurer-kan avsevärt förbättra konsistensen och-tillförlitligheten på lång sikt.
Med noggrann parameterkontroll och kontinuerlig processförfining blir enhetlig full-area fusion ett uppnåeligt och repeterbart resultat som stödjer stabil kraftöverföring och pålitlig prestanda i krävande el- och energisystem.