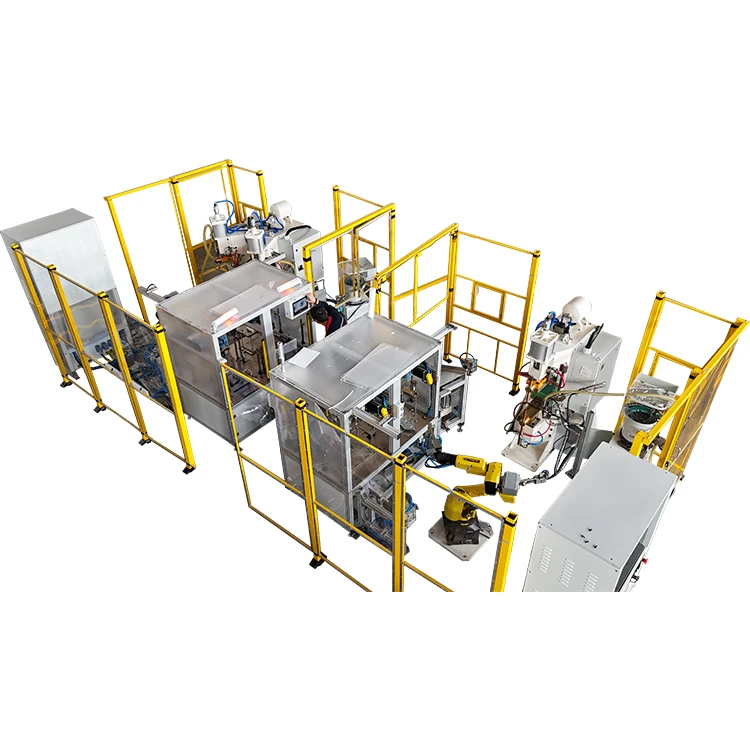
EnSvetsmaskin för energilagringbör justeras genom att utveckla ett testat svetsfönster istället för att kopiera ett ström- eller tryckvärde från en annan applikation.
Börja med rätt elektroder, stabil delpositionering och tillräcklig klämtid. Applicera tillräckligt med elektrodkraft för att placera arbetsstyckena och hålla svetsen fast utan att krossa utsprånget eller deformera delen. Börja med en konservativ lagrad-energiinställning, producera en liten grupp av prover och öka energin i kontrollerade steg tills den erforderliga fogstyrkan uppnås utan överdrivet stänk, fördjupningar eller elektrod som fastnar.
När acceptabla svetsar har erhållits, testa flera inställningar runt det valda värdet. Detta bekräftar om processen har ett användbart produktionsfönster istället för att bara arbeta med en känslig inställning.
Det slutliga schemat måste baseras på det faktiska:
- Materialkombination;
- Arbetsstyckets tjocklek;
- Projektions- eller foggeometri;
- Ytbeläggning;
- Elektrodmaterial och ansiktsstorlek;
- Erforderlig svetsstyrka;
- Färdig-deformationsgräns;
- Maskin-, transformator- och verktygskonfiguration.


Vilka parametrar styr svetsresultatet?
Energi och elektrodtryck är viktiga, men de bör inte justeras isolerat. Ett komplett svetsschema inkluderar normalt följande parametrar.
| Parameter | Huvudfunktion | Möjligt resultat om felaktigt inställt |
|---|---|---|
| Lagrad energi eller laddningsspänning | Bestämmer den tillgängliga elektriska energin för svetsen | Svag led, stänk, överdriven fördjupning eller elektrod som fastnar |
| Elektrodkraft | Sätter delarna och kontrollerar kontaktmotstånd och inneslutning av smält-metall | Instabil kontakt, utdrivning, projektionskrossning eller kallsvetsning |
| Kläm tid | Tillåter elektrodkraften att stabiliseras före urladdning | Strömmen flyter innan full kraft uppnås |
| Håll tid | Behåller kraften medan svetsen svalnar och stelnar | Sprickbildning, separering eller rörelse direkt efter svetsning |
| Elektrodyta och material | Styr strömtäthet, värmebalans och yttryck | Snabbt slitage, markering, vidhäftning eller inkonsekvent svetsstorlek |
| Arbetsstycket passar-upp | Upprättar ett repeterbart elektriskt och mekaniskt kontaktförhållande | Variation mellan delar även när maskininställningarna förblir oförändrade |
| Projektionsgeometri | Koncentrerar ström och kontrollerar kollaps under svetsning | Ojämn klumpbildning eller ofullständig fler-projektionssvetsning |
| Uppföljningssvar- | Behåller kraften när projektionen kollapsar | Stänk, porositet eller ofullständig konsolidering |
Det är därför en acceptabel inställning för svetsmaskin för energilagring inte kan uttryckas som ett aktuellt värde och ett tryckvärde.
Hur ska svetsenergin justeras?
Förstå vad maskinen visar
Beroende på styrenheten kan maskinen visa:
- Laddningsspänning;
- Lagrad energi i joule;
- Energiprocent;
- Programnummer;
- Uppmätt sekundärström;
- Urladdningstid;
- Aktuell vågform.
Dessa värden ska inte behandlas som utbytbara.
Lagrad energi beskriver hur mycket elektrisk energi som finns tillgänglig i kondensatorbanken. Uppmätt sekundärström visar vad som faktiskt passerar genom svetskretsen. Urladdningstid och vågform beskriver hur den strömmen levereras.
När du jämför två maskiner eller två program, registrera den visade enheten och mätmetoden istället för att bara jämföra det numeriska värdet.
Börja under den förväntade utvisningsgränsen
Efter att ha bekräftat elektrodkraften och delens placering, börja med en relativt konservativ energiinställning. Producera flera prover vid samma inställning för att avgöra om resultatet är repeterbart.
Om svetsen är konsekvent svag och de övriga förhållandena är stabila, öka energin i små steg. Undvik att ändra energi, tryck och elektrodform samtidigt eftersom detta gör orsaken till eventuell förbättring omöjlig att identifiera.
Vid varje energinivå, registrera:
- Programinställning;
- Providentifiering;
- Visuellt utseende;
- Projektionskollaps eller indragning;
- Svetsdiameter eller limmad yta, om tillämpligt;
- Testresultat för skalning, mejsel, vridmoment eller drag-;
- Felplats;
- Elektrodens skick.
Målet är inte bara att hitta den högsta energin som inte skapar synliga stänk. Det är för att identifiera ett sortiment som uppfyller acceptanskriterierna med tillräcklig tolerans för vanlig produktionsvariation.
Bedöm inte energi enbart efter ytans utseende
En slät yta bevisar inte att en tillfredsställande fog har bildats. Låg energi kan ge en ren-del som separeras under testning.
Omvänt betyder missfärgning inte alltid att fogen har misslyckats. Ytans utseende måste utvärderas tillsammans med mekanisk provning, dimensionskontroll och vid behov tvärsnittsanalys.
Hur ska elektrodkraften justeras?
Elektrodkraften styr hur arbetsstyckena kommer i kontakt med varandra före och under urladdning.
Om kraften är för låg kan kontaktmotståndet bli instabilt. Strömmen kan sedan generera överdriven värme vid ett oavsiktligt gränssnitt, vilket leder till:
- Ytbågsbildning;
- Utvisning eller stänk;
- Elektrod vidhäftning;
- Inkonsekvent projektionskollaps;
- Variabel svetshållfasthet;
- Elektroden-skada i ansiktet.
Om kraften är för hög kan den plana ut utsprånget innan tillräcklig uppvärmning inträffar, minska användbar gränssnittsmotstånd eller deformera tunna arbetsstycken. Resultatet kan bli en svag fog även när maskinen levererar mycket lagrad energi.
Ställ in kraft enligt fogen, inte bara materialet
Elektrodkraften bör utvärderas enligt:
- Antal och storlek på projektioner;
- Total projektionskontaktyta;
- Materialstyrka och hårdhet;
- Plåttjocklek;
- Beläggning;
- Elektrod-ansiktsområde;
- Tillåten indragning;
- Verktygsstyvhet;
- Krävd projektionskollaps;
- Maskinuppföljningssvar-.
För fler-projektionssvetsning måste verktyget fördela kraften över alla projektioner. En ökad total maskinkraft kommer inte att korrigera en lutad elektrod, ojämn projektionshöjd eller dåligt stödd arbetsstycke.
Bekräfta att full kraft uppnås före urladdning
Squeeze time är intervallet mellan elektrodkontakt och svetspuls. Det tillåter svetshuvudet att nå den kraft som krävs och ger arbetsstyckena tid att sitta mot fixturen.
Om urladdningen börjar medan kraften fortfarande byggs upp, kan svetsresultaten variera även när den programmerade energin och lufttrycket förblir oförändrade.
Under processutveckling:
- Ställ in tillräckligt med klämtid för att svetshuvudet ska stabiliseras.
- Verifiera den faktiska elektrodkraften med en lämplig kraftmätare-.
- Observera om arbetsstycket skiftar eller utsprånget kollapsar före urladdning.
- Minska klämtiden först efter att det fullständiga svetsschemat har validerats.
För högre-volymproduktion kan en kraftsensor eller kraft-bekräftelsesignal hjälpa till att förhindra urladdning innan den nödvändiga kraften har uppnåtts.
Behåll kraft under projektionskollaps
Vid projektionssvetsning mjuknar utsprånget och kollapsar snabbt under urladdningen. Svetshuvudet måste följa denna rörelse med bibehållen lämplig kraft vid fogen.
Dålig mekanisk uppföljning-kan orsaka en tillfällig förlust av kontakt, vilket resulterar i:
- Uteslutning;
- porositet;
- Partiell bindning;
- Inkonsekvent projektionskollaps;
- För stor variation mellan svetsarna.
Maskinstyvhet, elektroduppriktning, ställdonets respons och servo- eller pneumatisk styrning påverkar därför resultatet lika mycket som den nominella tryckinställningen.
Djupgående-felsökning för vanliga svetsfel
I en produktionsmiljö kan observation av svetsfenomen snabbt fastställa parameteravvikelser. Nedan finns professionella lösningar för vanliga problem som uppstår vid CD-svetsning:
- Överdrivet stänk (yt- eller gränssnittsstänk): Detta indikerar vanligtvis "överdriven energi" eller "tryckfördröjning". Det rekommenderas att först öka elektrodtrycket med 500N - 800N. Om problemet kvarstår, försök att minska svetsenergin med 10 %. Kontrollera också om elektrodspetsen är förorenad, eftersom en smutsig elektrod ökar ytmotståndet avsevärt.
- Otillräcklig svetsstyrka (kalla svetsar/brist på fusion): Kännetecknas av en snygg-svets som lätt separeras. Öka i så fall gradvis svetsenergin, eller kontrollera om trycket är för högt, vilket leder till överdriven värmeavledning.
- Elektrodfasthet och svärtning: Detta beror ofta på otillräcklig elektrodkylning eller dålig ytrenhet hos materialet. Att minska trycket med 20 % och öka frekvensen av elektrodförband, samtidigt som man säkerställer korrekt kylvattencirkulation, kan effektivt förlänga elektrodernas livslängd.
Hur väljer du rätt svetsmaskin för energilagring?
Köpare bör inte välja en svetsmaskin för energilagring enbart från jouleklassificeringen.
En lämplig maskin måste leverera den energi som krävs samtidigt som den ger tillräckligt med mekanisk styvhet, elektrodkraft, uppföljningssvar och användbart verktygsutrymme för det faktiska arbetsstycket.
Innan du begär ett förslag, ange:
- Materialkvaliteter och beläggningar;
- Tjocklek på varje komponent;
- Produktritning;
- Projektionsmått och kvantitet;
- Svetsläge;
- Erforderlig svetsstyrka;
- Tillåten deformation;
- Daglig produktion kvantitet;
- Målcykeltid;
- Krav på manuell eller automatisk laddning;
- Erforderlig processövervakning;
- Tillgängliga kraft-, luft- och kylvattenförhållanden-.
För mutter- och bultprojektionssvetsning, ange även fästelementspecifikationen och plåtmaterialet. En maskin som valts för en M6-mutter på mjukt stål kan inte automatiskt antas vara lämplig för ett större fler-utsprångsfäste på varmt-format stål.
Produktritningen och fysiska prover gör att leverantören kan bedöma lagrad-energikapacitet, transformatorkonfiguration, elektrodkraft, verktygsdimensioner och automationskrav tillsammans.
FAQ
F: Är en svetsmaskin för energilagring detsamma som en kondensatorurladdningssvetsare?
S: I de flesta industriella motståndssvetsapplikationer-avser "svetsmaskin för energilagring" en kondensatorurladdning, eller CD, svetsare. Energi lagras i en kondensatorbank och frigörs genom transformatorn i en kort svetspuls.
F: Ger högre lagrad energi alltid en starkare svets?
S: Nej. Ökande energi kan förstora svetsen endast inom ett lämpligt processområde. Utöver det intervallet kan det orsaka utstötning, sprickor, överdriven fördjupning, elektrodfastsättning eller skada på arbetsstycket.
F: Kan överdriven elektrodkraft orsaka en svag svets?
A: Ja. Överdriven kraft kan minska kontaktmotståndet, platta ut projektionen i förtid eller deformera arbetsstycket. Den korrekta kraften beror dock på projektionsgeometri, materialstyrka, elektrodarea och maskinens-uppföljningsprestanda.
F: Varför ger maskinen olika resultat med samma inställningar?
S: Möjliga orsaker inkluderar elektrodslitage, material- eller beläggningsvariationer, inkonsekvent projektionshöjd, dålig delpassning-, instabil kraft, otillräcklig klämtid, kyländringar och lösa sekundära-kretsanslutningar.
Slutsats
Optimera aSvetsmaskin för energilagringär en systemteknisk strävan. Genom att exakt kontrollera strömenergin, vetenskapligt ställa in elektrodtrycket och djupt förstå deras synergistiska samband kan du maximera utrustningens prestanda. Detta förbättrar inte bara avsevärt konsistensen och den strukturella integriteten hos svetsar utan minskar också effektivt skrothastigheten, vilket genererar större ekonomiska fördelar för ditt företag.