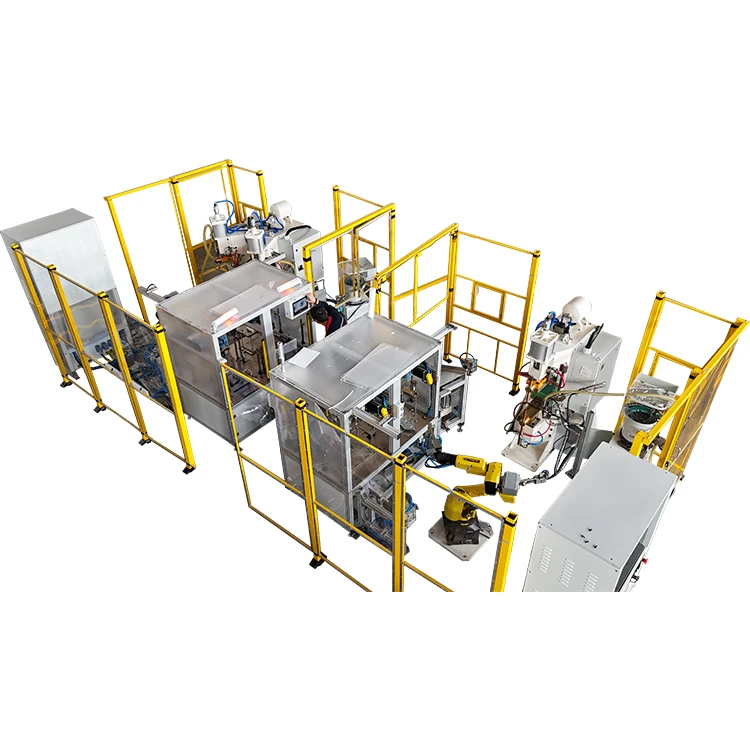
Inom modern industriell tillverkning har mellan-frekventa växelriktare punktsvetsmaskiner blivit oumbärlig utrustning i industrier som bilindustrin, hushållsapparater och elektronik. På grund av deras höga effektivitet, energisparande-och miljövänliga egenskaper används dessa svetsmaskiner i stor utsträckning i olika produkttillverkningsprocesser.
När du använder medium-frekvensomriktarepunktsvetsmaskiner, är designen och dimensionerna på arbetsstyckets noduler avgörande eftersom de direkt påverkar svetskvaliteten och den totala produktionseffektiviteten. Genom att exakt styra nodulernas storlek och form kan svetshållfastheten förbättras, defekterna minskas och produktionskostnaderna optimeras.


Nodulstorlek och materialtjockleksmatchning
Medelfrekventa-punktsvetsmaskiner har strikta krav på höjden på arbetsstyckets nodul, vanligtvis 1,2 till 1,5 gånger materialets totala tjocklek. Till exempel, vid svetsning av 1,5 mm kolstålplåtar är den rekommenderade nodulhöjden mellan 1,8 mm och 2,2 mm. Om nodulhöjden inte uppfyller standarden kan det orsaka en försämring av svetskvaliteten:
- Låg knöl: En låg knöl gör att strömmen sprids, vilket leder till otillräcklig svetshållfasthet, vilket kan påverka svetsens stabilitet och-tillförlitlighet på lång sikt.
- Hög knöl: En knöl som är för hög kan resultera i för hög strömkoncentration, vilket kan orsaka stänk eller genombränning-, vilket negativt påverkar svetsens precision.
Denna egenskap innebär att nodulstorleken måste vara exakt anpassad till materialtjockleken för att säkerställa en jämn fördelning av värme och tryck under svetsprocessen.
Koordinering av noduldiameter och elektrodtryck
Vid praktisk svetsning måste noduldiametern samordnas med elektrodtrycket hos medel-frekvent punktsvetsmaskin. Baserat på verkliga-data kräver större noduler högre elektrodtryck för att säkerställa svetskvalitet.
Till exempel, vid svetsning av en nodul med en diameter på 5 mm, bör elektrodtrycket kontrolleras mellan 70 000N och 75 000N. Detta tryckområde säkerställer stabil kontakt under svetsprocessen och förhindrar ojämn strömfördelning och svetsfel.
Elektrodtrycksjusteringsfunktionen i medel-frekventa punktsvetsmaskiner gör denna koordination mellan tryck och noduldiameter möjlig, vilket säkerställer jämn fördelning av den smälta zonen och förbättrar svetsfogens styrka.
Anpassning av nodulform och strömutgång
Medium-frekvensomriktarepunktsvetsmaskinerär utrustade med kraftfulla strömkontrollfunktioner, med en maximal-kortslutningsström på upp till 60 KA. Därför är utformningen av nodulformen avgörande. Regelbundna geometriska former som halv-cirkulära eller koniska noduler hjälper till att fokusera strömmen och minska energislöseriet. Däremot kan oregelbundet formade knölar leda till ojämn strömfördelning, vilket negativt påverkar svetskvaliteten.
Genom att optimera nodulformen kan effektivare strömuttag säkerställas, förbättra svetskvaliteten, minska utrustningens energiförbrukning och sänka produktionskostnaderna.
Effekten av elektrodslitage på noduldimensioner
Med tiden kommer elektroder i medelfrekventa-punktsvetsmaskiner gradvis att slitas ned, vilket resulterar i en utökad kontaktyta, vilket påverkar stabiliteten hos noduldimensionerna.
Kontinuerligt slitage kan leda till instabil svetskvalitet, så det är nödvändigt att periodiskt slipa elektroderna för att bibehålla deras ytrenhet och kontaktyta.
Dessutom kan användningen av ett kylsystem effektivt minska elektrodslitagehastigheten, vilket förlänger elektrodernas livslängd. Regelbunden inspektion och underhåll av elektroder är avgörande för att säkerställa svetskonsistens och förbättra produktionseffektiviteten.
Slutsats
Kraven för arbetsstyckesknölar i punktsvetsmaskiner för medelhög-frekvensomriktare är inte fasta utan måste justeras dynamiskt baserat på materialegenskaper, utrustningsparametrar och processkrav. Genom att exakt kontrollera höjden, diametern, formen på nodulen och elektrodtrycket kan svetskvaliteten förbättras avsevärt samtidigt som utrustningens livslängd förlängs.
I praktiska operationer rekommenderas det att använda realtidsövervakningsfunktionerna i den medelhöga-punktsvetsmaskinen för att kontinuerligt optimera parameterinställningar, vilket säkerställer effektiv och stabil produktion.
Dessutom, som en energieffektiv-svetsutrustning, medel-frekvensen punktsvetsmaskin förbättrar inte bara svetsarnas kvalitet utan minskar också produktionskostnaderna för företag, vilket gör det till en nyckelenhet för att uppnå smart tillverkning.