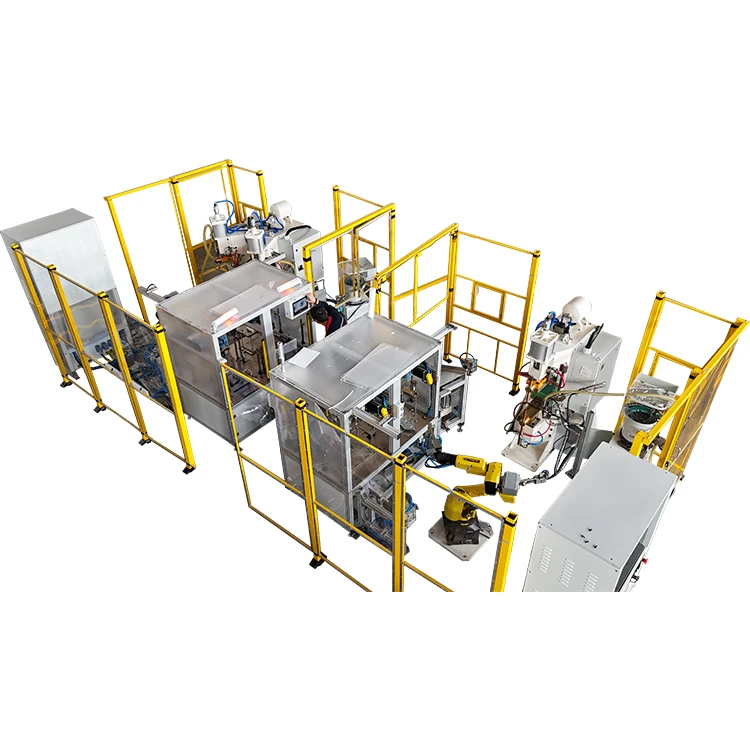
Mutterprojektionssvetsning är en vanlig tillämpning av enMFDC punktsvetsmaskinoch används i stor utsträckning inom bildelar, entreprenadmaskiner, plåtmontage, apparatkomponenter och elskåpsproduktion. Den är effektiv, repeterbar och lämplig för tillverkning av-volymer, särskilt när svetsmuttrar eller -bultar behöver fogas till metallplåt.
I den faktiska produktionen står dock många fabriker inför två återkommande problem:muttersvetslossningochsvetssprickor eller kraftiga stänk. Svetslossning kan leda till misslyckade vridmomentprov, lösa muttrar, monteringsproblem och kassering av delar. Sprickor eller stänk kan kontaminera trådar, skada plåtytan, förkorta elektrodernas livslängd och sakta ner produktionen.
Dessa problem kan vanligtvis inte lösas genom att bara öka strömmen eller lägga till mer tryck. Mutterprojektionssvetsning beror på balansen mellan svetsström, svetstid, elektrodkraft, projektionsdesign, plåttillstånd, elektrodkondition, fixturnoggrannhet och kylprestanda.
Den här guiden förklarar de vanligaste orsakerna till svetslossning och sprickor vid mutterprojektionssvetsning, hur man löser dem och vad köpare bör kontrollera när de väljer enMFDC punktsvetsmaskin, motståndssvetsmaskin, elleranpassad svetsautomationsystem för muttersvetsprojekt.

Vad är mutterprojektionssvetsning?
1. Grundprincipen för mutterprojektionssvetsning
Mutterprojektionssvetsning är en typ av motståndssvetsning. Vid svetsning kommer utsprången på muttern i kontakt med plåten. När ström passerar genom kontaktytan genereras motståndsvärme vid projektionspunkterna. Under elektrodkraft kollapsar utsprången och bildar en svetsfog med plåten.
Till skillnad från konventionell punktsvetsning koncentrerar projektionssvetsning värme vid de designade projektionspunkterna. Detta gör svetspositionen lättare att kontrollera och gör processen lämplig för muttrar, dubbar och andra fästelement.
Nyckeln är att inte överhetta hela muttern och plåten. Målet är att generera tillräckligt med värme vid utsprången, låta dem kollapsa ordentligt och bilda en stark fog utan överdrivet stänk eller deformation.
2. Varför är en MFDC punktsvetsmaskin lämplig för mutterprojektionssvetsning?
EnMFDC punktsvetsmaskinanvänder en medelhög-frekvensomriktarströmkälla. Jämfört med traditionell AC-svetsutrustning ger den vanligtvis mer stabil strömutgång, snabbare respons och bättre strömkontroll.
För mutterprojektionssvetsning är detta viktigt eftersom svetskvaliteten är mycket känslig för strömstabilitet, elektrodkraft och timing. Ett stabilt MFDC-system kan hjälpa till att minska strömfluktuationer och förbättra svetskonsistensen i satsvis produktion.
För bildelar, plåtkomponenter och elektriska sammansättningar kräver mutterprojektionssvetsning ofta stabil svetshållfasthet, rena gängor, begränsat sprut, kontrollerad intryckning och repeterbara produktionscykler. En MFDC punktsvetsmaskin i kombination med rätt styrenhet, elektroder, fixtur, kylsystem och muttermatare är väl lämpad för denna typ av produktion.
Vanliga kvalitetsproblem vid mutterprojektionssvetsning
1. Svetsavskiljning
Svetslossning är ett av de vanligaste problemen vid mutterprojektionssvetsning. Muttern kan tyckas vara svetsad till plåten, men den lossnar under dragprovning, vridmomentprovning eller slutmontering.
Detta innebär vanligtvis att utsprången inte bildade en stark svetsklump eller inte fäste ordentligt med plåten. I produktionen är detta problem riskabelt eftersom ytan kan se acceptabel ut medan den faktiska svetshållfastheten är för låg.
Om den första-bitinspektionen eller regelbunden provtagning inte utförs, kan svaga delar passera in i nästa monteringsprocess.
2. Sprickbildning, sprängning eller kraftigt stänk
Sprickbildning eller sprängning uppträder vanligtvis som överdrivna gnistor, metallstänk, brända plåtytor, stänk inuti muttergängan eller allvarlig kollaps av utsprång. I vissa fall kan plåten brännas igenom lokalt eller så kan muttern deformeras.
Kraftiga stänk påverkar mer än utseendet. Det kan skada gängan, minska monteringskvaliteten, öka elektrodslitaget och göra svetsprocessen mindre stabil över tiden.
3.Kallsvets eller svag limning
En kall svets innebär att delen visar ett svetsmärke, men den interna bindningen är inte tillräckligt stark. Det kanske inte misslyckas omedelbart, men det kan misslyckas under vibrationer, åtdragning eller lång-användning.
Kallsvetsar orsakas ofta av otillräcklig värme, olämplig elektrodkraft, ytförorening, elektrodslitage eller inkonsekventa mutterutsprång.
4.Gängkontamination eller mutterdeformation
Om stänk kommer in i muttergängan kan det hända att bulten inte monteras smidigt. Om svetstiden är för lång eller elektrodkraften inte är lämplig kan mutterkroppen också deformeras.
För tillverkningsdelar bör gängkvaliteten kontrolleras efter svetsning, särskilt när de svetsade muttrarna används i bilar, maskiner eller strukturella sammansättningar.
Huvudorsakerna till svetslossning vid mutterprojektionssvetsning
1. Svetsströmmen är för låg
Svetsström är den huvudsakliga värmekällan vid motståndssvetsning. Om strömmen är för låg kan utsprången inte värmas och kollapsa ordentligt, och svetsklumpen kanske inte bildas.
I det här fallet kanske det inte löser problemet att bara öka svetstiden. Strömmen, tiden och elektrodkraften måste justeras tillsammans baserat på mutterstorlek, plåttjocklek, materialtyp och ytbeläggning.
2. Svetstiden är för kort
Om svetstiden är för kort kan utsprången börja värmas upp men stoppa innan en stabil bindning bildas. Detta orsakar ofta svag vidhäftning eller svetslossning.
Detta problem uppstår oftare vid svetsning av tjockare plåtar, större muttrar eller belagda material som galvaniserat stål.
Svetstiden bör dock inte ökas blint. För lång svetstid kan orsaka överhettning, stänk, deformation av mutter eller plåtskador.
3. Elektrodkraften är för hög eller för låg
Elektrodkraften har en direkt effekt på projektionssvetskvaliteten. Om kraften är för låg blir kontaktmotståndet instabilt och lokal överhettning kan uppstå, vilket kan orsaka stänk eller bristning. Om kraften är för hög kan strömtätheten sjunka, värmeutvecklingen kan minska och svetsklumpen kan bli för liten.
Detta innebär att projektionssvetsning inte är en process där "mer tryck alltid är bättre." Rätt kraft bör tillåta att mutterutsprången får stabil kontakt, värms ordentligt och kollapsar under kontrollerade förhållanden.
4. Mutterprojektionsstorlek eller form är inkonsekvent
Utsprången på muttern är nyckelpunkterna där värmen koncentreras. Om utsprången är för små, saknas, ojämna, skadade eller inkonsekventa i höjden blir värmefördelningen instabil.
I det här fallet kan det hända att svetslossning inte enbart orsakas av svetsmaskinen. Det kan komma från instabil nötkvalitet.
Före massproduktion bör mutterns utskjutande höjd, antal, form och konsistens kontrolleras.
5. Olja, oxid eller beläggning påverkar kontaktytan
Olja, rost, oxidskikt, stanssmörjmedel, tjocka beläggningar eller instabila galvaniserade skikt kan påverka kontaktmotstånd och värmeöverföring.
Om yttillståndet ändras från batch till batch kan samma svetsparametrar ge olika resultat. Det är därför materialrengöring, inkommande inspektion och kontroll av yttillståndet är viktiga vid mutterprojektionssvetsning.
6. Dålig fixturpositionering eller felinställning av mutter
Om muttern inte är centrerad, lokaliseringsstiftet är slitet, plåthålets position är felaktig eller fixturen inte klämmer fast delen ordentligt, kanske utsprången inte kommer i kontakt med plåten jämnt.
Som ett resultat kan vissa utsprång svetsas väl medan andra misslyckas med att binda. Detta kan leda till svetslossning, dåliga vridmomentresultat eller instabil svetshållfasthet.
För automatiserad mutterprojektionssvetsning bör lokaliseringstappen, muttermatningssystem, fixturreferens och detekteringssensorer kontrolleras regelbundet.
Huvudorsakerna till sprickbildning, sprängning och stänk
1. Svetsströmmen är för hög
Överdriven svetsström är en vanlig orsak till bristningar och kraftiga stänk. Utsprången värms upp för snabbt och smält metall kan stötas ut innan fogen stabiliseras.
Om svetsgnistan är för stor, ljudet är skarpt, plåten är bränd eller muttergängan är förorenad med stänk, bör den aktuella inställningen kontrolleras först.
2. Klämtiden är för kort
Squeeze time är tiden mellan elektrodkontakt och strömflöde. Om strömmen startar innan muttern och plåten är helt fastspända är kontakttillståndet instabilt och lokal överhettning kan inträffa.
Detta leder ofta till bristning, speciellt när plåten inte är platt, fixturen är långsam att stänga eller det pneumatiska systemet inte är stabilt.
3.Dålig uppföljning-Under projektionskollaps
Under mutterprojektionssvetsning kollapsar utsprången när de värms upp. Svetshuvudet måste bibehålla trycket under denna kollaps. Om maskinen har dåligt-uppföljningssvar kan smält metall stötas ut från fogområdet och orsaka stänk.
Detta är en anledning till att äldre maskiner eller långsamma pneumatiska system kan producera instabila svetsar under mutterprojektionssvetsning.
4. Dålig kylning orsakar överhettning av elektroden
Vid kontinuerlig produktion stiger elektrodtemperaturen om kylsystemet är svagt, blockerat eller instabilt. När elektroden väl blir för varm ändras kontaktförhållandena, elektrodslitaget ökar och svetskvaliteten blir mindre konsekvent.
Kylning är inte bara en extra funktion. Det är en viktig del av stabil drift för en MFDC punktsvetsmaskin.
5. Elektrodslitage eller ojämn elektrodyta
En sliten, smutsig eller ojämn elektrodyta ändrar strömfördelning och tryckfördelning. Om samma svetsparametrar fungerade bra i början men stänken ökar efter en produktionsperiod, bör elektrodkonditionen och kylsystemet kontrolleras innan svetsparametrarna ändras.
Hur löser man svetsavlossning vid mutterprojektionssvetsning?
1.Bygg ett stabilt fönster för ström, tid och kraft
Svetslossning bör inte lösas genom att endast ändra en parameter. En bättre metod är att registrera den befintliga svetsströmmen, svetstid, elektrodkraft, klämtid, hålltid och elektrodtillstånd och sedan justera processen steg för steg.
I många applikationer för mutterprojektionssvetsning används ofta ett tillvägagångssätt med "högre ström, kortare tid och stabil kraft", men den exakta inställningen måste bero på mutterstorlek, plåttjocklek, beläggning och maskinkapacitet.
För galvaniserat stål kan en dubbel-svetsprocess övervägas. Den första pulsen hjälper till att förbereda kontakttillståndet, och den andra pulsen bildar huvudsvetsen.
2. Kontrollera kvaliteten på mutterprojektionen och plåtpassningen-upp
Om svetslossningen fortsätter efter parameterjustering, bör själva muttern kontrolleras. Titta på om utsprången är kompletta, om höjden är konsekvent och om det finns skada, oxidation eller dimensionsvariation.
Plåthålet, planheten och kontakttillståndet bör också kontrolleras. Om det finns ett gap mellan muttern och plåten blir svetsstabiliteten svår att upprätthålla.
3.Ta bort olja, oxid och ytföroreningar
Före svetsning ska muttern och plåten vara fria från synlig olja, rost, oxidskikt och främmande material. För galvaniserat eller belagt stål bör beläggningsförhållandena vara förenliga med den valda svetsprocessen.
Om kontaminering kommer från stämpelolja eller rostskyddsolja, bör rengöring eller processkontroll läggas till före svetsning.
4.Klä eller byt ut slitna elektroder
Elektrodslitage ändrar tryck och strömfördelning. Ett vanligt elektrodförbandsschema bör användas istället för att vänta tills svetsfel inträffar.
För mutterprojektionssvetsning bör elektrodytan, lokaliseringsstiftet, kylkanalen och elektroduppriktningen kontrolleras tillsammans.
5.Förbättra fixturpositionering och fastspänning
Om muttern förskjuts, plåten rör sig eller fixturen är instabil, kommer utsprången inte att belastas jämnt. Lokaliseringsstiftet ska kontrolleras för slitage, fixturen ska dras åt och delen ska placeras i samma position varje gång.
För större-volymproduktion kan fel-säkring läggas till, såsom upptäckt av mutternärvaro, orienteringsdetektering, hålpositionsdetektering och efter-inspektion av svetsgänga.
Hur löser man sprickbildning, sprängning och stänk?
1. Minska för hög ström utan att skapa en kall svets
Om svetsprocessen producerar stora gnistor, skarpt ljud, kraftiga stänk eller trådföroreningar kan strömmen vara för hög. Strömmen kan minskas något samtidigt som svetstiden och elektrodkraften justeras för att bibehålla svetsstyrkan.
Minska inte strömmen för mycket, eftersom otillräcklig värme kan orsaka kalla svetsar eller svetslossning.
2. Öka klämtiden före aktuellt flöde
För frekventa stänkproblem kan ökad klämtid hjälpa till att säkerställa att muttern, utsprången och plåten är helt fastklämda innan strömmen startar.
Detta är särskilt användbart när plåten är ojämn, fixturen stängs långsamt eller pneumatisk respons är instabil.
3. Kontrollera elektrodens kraft och uppföljningssvar.-
Om elektrodkraften är för låg kan kontaktmotståndet bli för högt, vilket orsakar lokal överhettning och stänk. Kontrollera lufttrycket, cylinderrörelsen, svetshuvudets reaktion, styrskenor och trycksensorer.
För projekt med strängare kvalitetskrav kan servotryckstyrning ge bättre respons och processstabilitet.
4. Inspektera kylvattenflöde och elektrodtemperatur
Kylningsproblem uppstår ofta efter att maskinen har varit igång en tid. Kontrollera vattenflödet, vattentrycket, vattentemperaturen, blockerade kanaler och elektrodens inre kylning.
Dålig kylning kan leda till snabbare elektrodslitage, mer stänk, djupare fördjupningar och inkonsekvent svetsstyrka.
5. Minska luckorna mellan muttern och arket
Stora mellanrum orsakar instabil kontakt. Ström kan koncentreras på endast en eller två utsprång, vilket resulterar i bristning eller ojämn bindning.
Fixturen ska hålla muttern och plåten stadigt ihop. Lokaliseringstappen ska också styra muttern exakt och hålla den centrerad med plåthålet.
En praktisk felsökningsprocess för produktionslinjer
Steg 1: Observera svetsfelet
Om problemet är svetslossning, kontrollera om värmen är otillräcklig, trycket är olämpligt eller om utsprången inte bildade en ordentlig svets. Om problemet spricker eller stänker, kontrollera om strömmen är för hög, trycket är för lågt, klämtiden är för kort eller kylningen är onormal.
Användbara observationer inkluderar gniststorlek, svetsljud, gängföroreningar, svetsfärg, fördjupningsdjup, mutterposition och plåtdeformation.
Steg 2: Kontrollera mutter och arkmaterial
Bekräfta mutterstorlek, projektionshöjd, projektionsnummer, plåttjocklek, beläggning och ytrenhet. Många svetsproblem som verkar vara maskinrelaterade-orsakas faktiskt av materialvariationer eller ytföroreningar.
Steg 3: Kontrollera elektroder, fixturer och kylning
Inspektera elektrodytan, lokaliseringsstiftet, fixturens täthet och kylvatten. Om problemet förvärras efter en produktionsperiod, bör elektrodslitage och kylprestanda kontrolleras först.
Steg 4: Justera svetsparametrarna noggrant
Efter att ha bekräftat att material, elektroder, fixturer och kylning är acceptabla, justera ström, tid, kraft, presstid och hålltid.
Det är bättre att justera en stor variabel åt gången och registrera resultatet. Att ändra flera parametrar samtidigt gör det svårt att identifiera den verkliga orsaken.
Steg 5: Bekräfta resultat med testning, inte endast utseende
Mutterprojektionssvetsning bör inte bedömas enbart utifrån utseendet. Vridmomenttestning, dragprovning, skalprovning, destruktiv testning och gänginspektion bör användas för att bekräfta svetskvaliteten.
För fordonskomponenter och kritiska enheter bör ett första-godkännande och regelbunden provtagning vara en del av produktionsprocessen.
Vad du ska kontrollera när du väljer en MFDC punktsvetsmaskin
1. Stabil uteffekt
För mutterprojektionssvetsning är stabil strömutgång väsentlig. Maskinen bör stödja konstant-strömkontroll och minska effekten av fluktuationer i strömförsörjningen, materialvariationer och förändringar i kontaktförhållandena.
När du köper enpunktsvetsmaskin, titta inte bara på märkeffekt. Kontrollera även regulatorns svar, parameterområde, dataregistreringsförmåga och larmfunktioner.
2. Pålitlig kraftkontroll
Mutterprojektionssvetsning är mycket känslig för elektrodkraft. Maskinen ska ge stabilt tryck och bra-uppföljning under projektionskollaps.
För krävande produktionslinjer kan servotryckstyrning övervägas för att förbättra konsistensen genom tryck-, förskjutnings- eller processkurvövervakning.
3. Korrekt elektrod och lokaliseringsstruktur
Ett mutterprojektionssvetssystem behöver lämpliga övre elektroder, nedre elektroder, lokaliseringsstift och isoleringsdesign. Lokaliseringsstiftet måste placera muttern exakt utan att orsaka strömläckage, överdrivet slitage eller felinriktning.
För olika mutterstorlekar bör elektroden och lokaliseringsstrukturen vara lätta att byta ut eller justera.
4.Kylkapacitet för kontinuerlig produktion
Vid kontinuerlig svetsning måste kylningen vara tillräckligt stark för att hålla elektroder, transformatorer och ledande komponenter vid en stabil temperatur.
Om kylkapaciteten är otillräcklig kan maskinen svetsa bra i början men bli instabil efter kontinuerlig drift.
5. Dubbel-Puls och Multi-Stage Parameter Control
För galvaniserat stål, belagda material eller delar med strängare krav på stänkkontroll kan dubbel-puls- eller fler-svetskontroll vara till hjälp.
En förvärmningspuls kan förbättra kontaktförhållandena, medan huvudsvetspulsen bildar fogen. Köpare bör bekräfta om styrenheten stöder flerstegsström, klämtid, hålltid, receptlagring och snabb parameterbyte.
6.Automationskompatibilitet
För hög-volymproduktion kan svetssystemet behöva automatisk muttermatning, delpositionering, mutternärvarodetektering, efter-svetsinspektion, robothantering eller MES-dataspårning.
Haifeis produktsortiment inkluderar motståndssvetsmaskin, punktsvetsmaskin, svetsautomation, anpassade maskiner, svetstillbehör, styrenhet, muttertransportör, vattenkylare, transformator och andra relaterade system, som är relevanta för automatiserad mutterprojektionssvetsning och motståndssvetsproduktion.
Vilka tester bör göras före massproduktion?
1.Första-Svetstest
Före satsproduktion bör den första delen kontrolleras för svetsutseende, mutterposition, gängtillstånd och grundläggande svetshållfasthet. Produktionen bör fortsätta först efter att det första-bitresultatet har bekräftats.
2. Drag- eller vridmomenttestning
Mutterprojektionssvetsning kräver vanligtvis hållfasthetsverifiering. Dragprovning eller vridmomentprovning bör utföras enligt kundens monteringskrav eller interna kvalitetsstandard.
3.Destruktiv testning
Under ny produktintroduktion eller parameterändringar kan destruktiv testning visa om utsprången bildade en effektiv bindning med plåten. Om den trasiga delen visar lite vidhäftning vid projektionsområdet, har processen fortfarande en kallsvetsrisk.
4. Kontinuerligt svetsstabilitetstest
Godkänn inte en maskin baserat på endast ett eller två prover. Ett litet batchtest rekommenderas för att kontrollera om de första bitarna och senare bitarna förblir konsekventa.
Under det här testet fokuserar du på elektrodtemperatur, sprutnivå, förändring av fördjupningen, gängkvalitet och svetshållfasthetsvariation.
Vilken information bör du tillhandahålla innan du begär en offert?
1.Mutter och plåtdetaljer
Ange mutterstorlek, projektionsnummer, projektionsform, plåtmaterial, plåttjocklek, ytbehandling och om delen är galvaniserad eller belagd. Ritningar och riktiga prover rekommenderas starkt.
2. Krav på svetsposition och montering
Ange svetsposition, hålstorlek, centreringskrav, gängskyddskrav och acceptabla fördjupningar eller ytmärken. Dessa detaljer påverkar elektrod, lokaliseringsstift och fixturdesign.
3. Kvalitetstestningskrav
Om det finns krav på dragkraft, vridmoment, avdragning, destruktiv test, utseende eller gänginspektion, dela dem vid offertstadiet. Detta hjälper leverantören att designa maskinen och processen utifrån det faktiska kvalitetsmålet.
4. Produktionskapacitet och automationsbehov
Berätta för leverantören om måleffekten per timme eller per dag, om delen har flera versioner, om lastningen är manuell eller automatisk, och om muttermatning, robothantering, syninspektion eller MES-dataspårning behövs.
Hur stödjer Haifei svetsprojekt för mutterprojektion?
1.MFDC punktsvetsning och automatiserade projektionsvetsningslösningar
Haifei tillhandahåller motståndssvetsning och automatiserade svetslösningar för modern tillverkning, inklusive diffusionssvetsmaskiner, punktsvetsmaskiner, sömsvetsmaskiner och automatiserad svetsutrustning som används i ny energi, kraftutrustning och biltillverkning.
För mutterprojektionssvetsning kan Haifei utvärdera mutterstorlek, plåttjocklek, yttillstånd, svetsposition och produktionsmål och sedan rekommendera en lämplig MFDC-punktsvetsmaskin, mutterprojektionssvetsmaskin eller anpassad svetsarbetsstation.
2. Provsvetsning och processvalidering
Innan man beställer utrustning kan kunder tillhandahålla muttrar, plåtdelar, ritningar och testkrav för provsvetsning. Detta hjälper till att bekräfta svetshållfasthet, sprutnivå, gängtillstånd, fördjupningsdjup och produktionscykel innan den slutliga maskinkonfigurationen godkänns.
3. Stöd för elektrod, fixtur, kylning och automation
Mutterprojektionssvetskvalitet beror inte bara på svetsmaskinen utan också på elektroder, lokaliseringsstift, fixturer, kylvatten, muttermatare och produktionslinjeintegrering.
Haifei kan ge praktiska förslag för elektrodstruktur, fixturpositionering, kyldesign och automationsintegration baserat på det faktiska arbetsstycket.
FAQ
F: Vilken är den vanligaste orsaken till att svetsen lossnar vid mutterprojektionssvetsning?
S: Vanliga orsaker inkluderar låg svetsström, olämplig elektrodkraft, kort svetstid, dålig mutterprojektionskvalitet, ytolja eller oxid och felaktig fixturpositionering. Kontrollera materialet, elektroderna och verktygen innan du justerar parametrarna.
F: Orsakas svetsbrott alltid av för hög ström?
S: Överdriven ström är en vanlig orsak, men det är inte den enda. Lågt tryck, kort klämtid, dålig uppföljning av svetshuvudet-, delgap och dålig kylning kan också orsaka sprickor och stänk.
F: Varför skapar galvaniserat stål mer stänk under mutterprojektionssvetsning?
S: Zinkbeläggningen påverkar kontaktmotstånd och värmefördelning. Vid uppvärmning kan beläggningen också öka stänk. Stabil kraftkontroll, korrekta elektroder och dubbel-pulssvetsparametrar kan hjälpa till att förbättra resultatet.
F: Är en MFDC punktsvetsmaskin lämplig för mutterprojektionssvetsning?
A: Ja. En MFDC punktsvetsmaskin ger stabil strömutgång och är lämplig för mutterprojektionssvetsning, projektionsvetsning och satsvis svetsning av metalldelar. Maskinens kraft, kraftkontroll, elektroddesign och fixtur måste matcha den faktiska delen.
F: Hur kan jag kontrollera om muttersvetsen är acceptabel?
S: Lita inte bara på utseendet. Använd vridmomenttestning, dragprovning, destruktiv testning, gänginspektion och kontinuerliga svetsprov, speciellt för bildelar och strukturella komponenter.
F: Ska jag begära provsvetsning innan jag köper en mutterprojektionssvetsmaskin?
A: Ja. Tillhandahåll riktiga muttrar, plåtdelar, ritningar och teststandarder. Provsvetsning hjälper till att bekräfta svetsstyrka, stänk, fördjupningar, gängtillstånd och cykeltid innan maskinen beställs.
Slutsats
Svetslossning, sprickor och stänk vid mutterprojektionssvetsning orsakas vanligtvis inte av en enda faktor. Losslagning är ofta relaterad till otillräcklig värme, olämplig kraft, instabil projektionskvalitet, ytförorening eller dålig fixturpositionering. Sprängningar och sprut är ofta relaterade till överdriven ström, låg kraft, kort klämtid, dålig kylning, dålig uppföljning- eller delgap.
För köpare som väljer en punktsvetsmaskin är nyckeln inte bara maskinkraft. Maskinen måste matcha mutterstorlek, plåttjocklek, ytbeläggning, kvalitetsstandard och produktionscykel.
En lämplig MFDC-punktsvetsmaskin för mutterprojektionssvetsning bör ge stabil strömutgång, tillförlitlig kraftkontroll, korrekt elektrod- och lokaliseringsdesign, tillräcklig kylning och verifierade provsvetsresultat.
Om du har att göra med lösgörande av muttersvetsar, stänk, sprängningar, gängföroreningar eller instabil svetsstyrka kan du skicka din mutterstorlek, plåttjocklek, materialyta, ritningar, produktionskapacitet och testkrav till Haifei. Haifei kan hjälpa till att utvärdera en lämplig punktsvetsmaskin, mutterprojektionssvetssystem eller anpassad svetsautomationsarbetsstation för dina produktionsbehov.
 Om författaren
Kathy|Haifei Welding Solutions Engineering Säljare
Kathy fokuserar på motståndssvetsmaskiner, diffusionssvetsutrustning, skensvetslösningar och skräddarsydda svetsautomationssystem. Hon arbetar med kunder inom ny energi, fordonskomponenter, elektriska samlingsskenor, låg-elektricitet, hårdvarutillverkning och precisionsmetallfogningsprojekt.
Med praktisk erfarenhet av kundkommunikation, provsvetskoordinering, val av utrustning och analys av projektkrav delar Kathy applikationsfokuserade-insikter för att hjälpa köpare att bättre förstå val av svetsprocess, maskinkonfiguration och anpassade automationslösningar för industriell produktion.