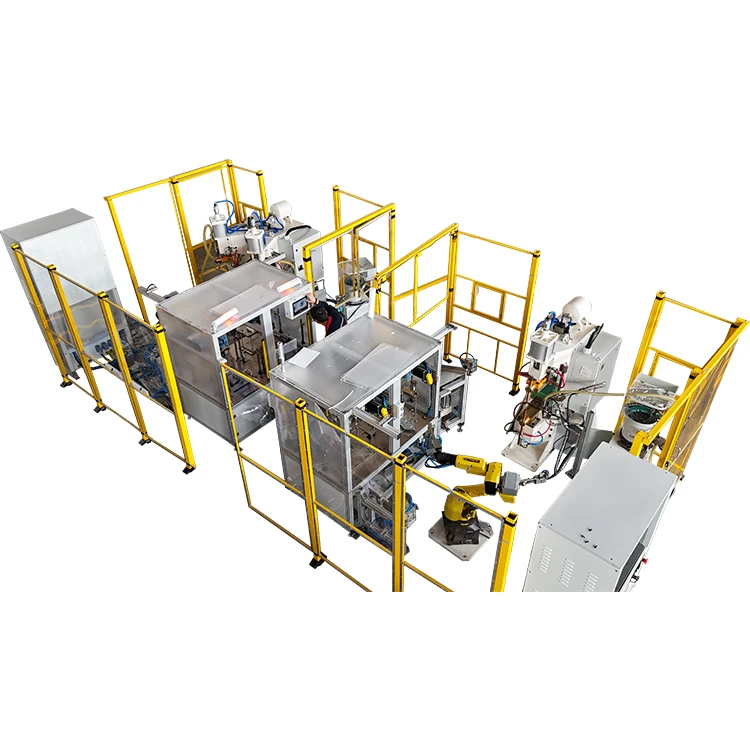
Diffusionsbindning (ellerdiffusionssvetsning) är anmärkningsvärt mångsidig och kan ansluta sig till ett brett utbud av material,inklusive olika kombinationer
som är svåra eller omöjliga att svetsa med konventionella smälttekniker . Här är en uppdelning i vanliga termer:
✅ Material som binds väl
| Kategori | Exempel | Varför de arbetar |
|---|---|---|
| Liknande metaller | Titanium & Alloys (Ti -6 Al -4 V) | Atomer diffunderar lätt; Oxidlager bryts under värme/tryck . |
| Nickel Superalloys (Inconel) | Högtemperaturstyrka upprätthålls; Inga smältfel . | |
| Koppar- och kopparlegeringar | Utmärkt konduktivitet; Perfekt förelektriska samlare, värmeväxlare. | |
| Aluminium och legeringar | Låg smältpunkt AIDS -diffusion; undviker sprickor från fusionssvetsning . | |
| Olika metaller | Koppar till aluminium | Undviker spröda intermetallics (om parametrar är exakta!) .Nyckel för samlingar. |
| Stål till titan | Skapar starka gränssnitt för flyg- och rymdhybrider . | |
| Volfram till koppar | Kylflänsar i Power Electronics (E . G ., igbt -moduler) . | |
| Eldfast metaller | Volfram, molybden, tantalum | Extrema smältpunkter gör fusionssvetsning omöjlig; diffusion fungerar! |
| Keramik | Aluminiumoxid (al₂o₃), kiselkarbid (sic) | Går till metaller eller annan keramik för sensorer, rustningar eller halvledarverktyg . |
| Kompositer | C/c (kol-kol), sic/sic | Bevarar fiberförstärkning; undviker smältskador . |
| Intermetallisk | Titanaluminid (tial), nickel aluminid | För sprött när det smälts; Bindning av fast tillstånd behåller egenskaper . |

⚠️ Material som behöver extra vård
| Material | Utmaning | Lösning |
|---|---|---|
| Rostfria stål | Kromoxidskikt motstår diffusion . | Ultrahög vakuum eller väteatmosfär för att ta bort oxider . |
| Aluminium | Tufft, stabilt oxidlager (al₂o₃) . | Mekanisk skrubba + kemisk etsning före bindning . |
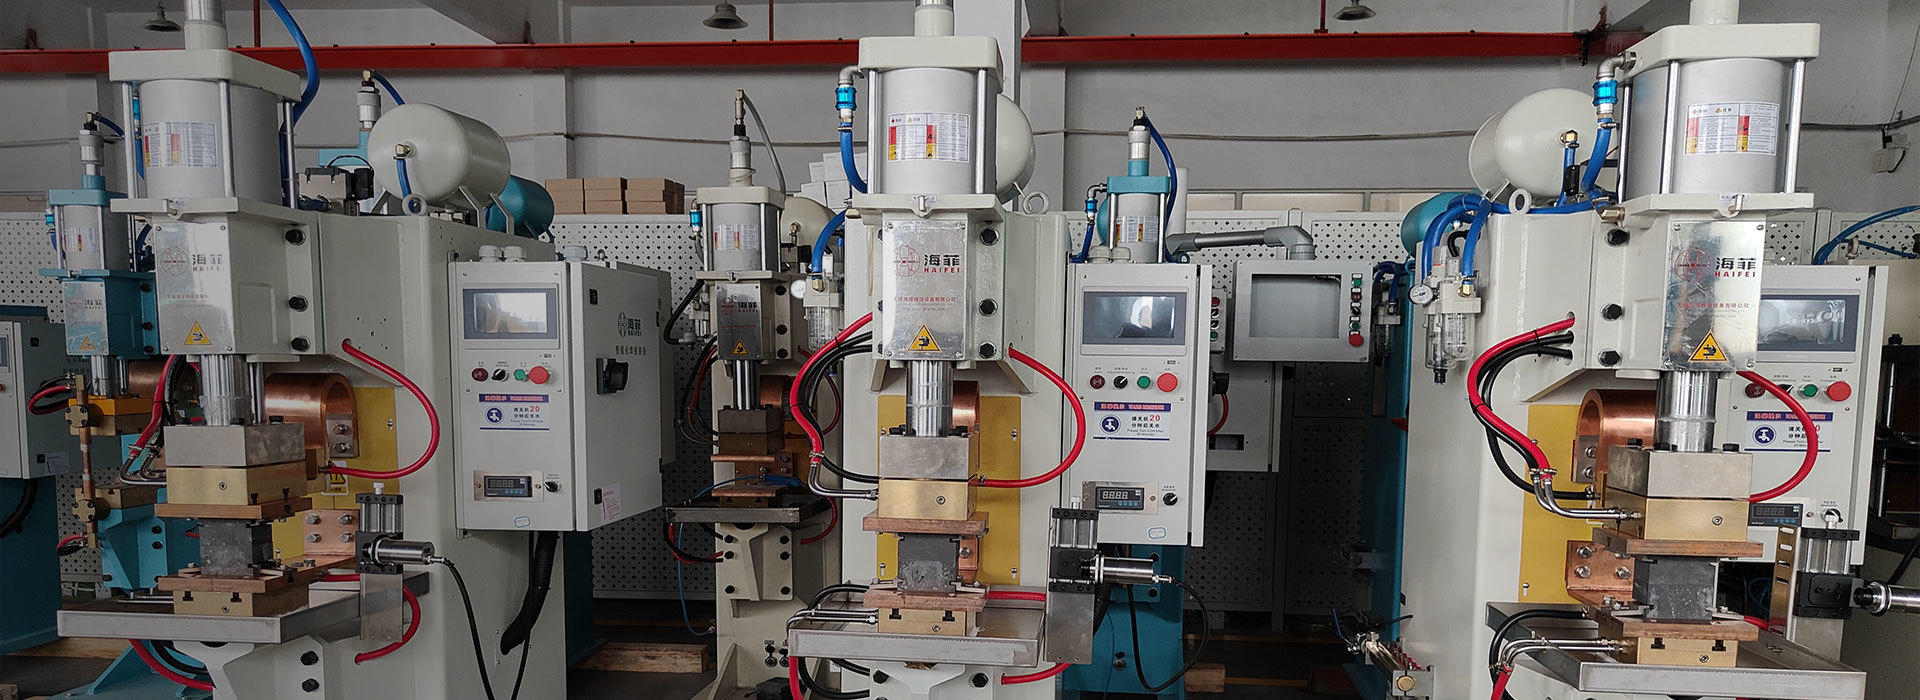
| Koppar-aluminium | Bildar spröda cual₂ intermetallics . | Exakt kontrollav temp/tid/tryck iHaifei -maskinerFör att begränsa tillväxten . |
| Magnesium | Brännbar; Oxider svårt att ta bort . | Lågtemperaturbindning med högt tryck . |

🔧 Nyckelkrav för alla material
Ytförberedelse:
Måste varaatomiskt ren(Inga oljor, oxider, föroreningar) .
Uppnås via kemisk etsning, plasmarengöring eller mekanisk polering .
Värme:
Typiskt50–90% av smältpunkten(examen eller k) .
E . G ., koppar: ~ 700 grader; Titan: ~ 850 grader .
Tryck:
Tillräckligt för att säkerställaintim kontakt(5–20 MPa för metaller) .
Undviker distorsion i tunna delar .
Tid:
Minuter till timmar (längre för keramik/olika par) .
Atmosfär:
Vakuumeller inert gas (argon) för att förhindra oxidation .
💡 Varför materialval är viktigt i branschen
Elektronik:
Koppar-keramiska bindningar i kraftmoduler (HaifeiMaskiner Aktivera högströmsknabbar) .
Aerospace:
Titan Turbine Blades + Nickel Alloys=lättare, starkare motorer .
Kärnkraft/energi:
Zirkoniumbränsle beklädnad eller volfram-koppar plasma-vända komponenter .
EV -batterier:
Diffusionsbindningar i aluminium-till-kopparI flexibla samlingar bär ström utan värmeuppbyggnad .
🚫 Material som sällan binder bra
Bly, zink, tenn:För låg smältpunkt; deforma under tryck .
De flesta polymerer:Nedbrytning vid diffusionstemperaturer .
Mycket reaktiva metaller(e . g ., uran): kräver specialiserade anläggningar .
Kort sagt:Diffusionsbindning fungerar förMetaller, keramik, kompositer och olika parDär smältning skulle orsaka skada . Framgång beror på:
① Ytrenlighet,
② Exakt värme/tryckkontroll(somHaifeisystemanvändning),
③ Tålamod!(Låt atomer röra sig långsamt) .
Det är GO-TO-metoden för uppdragskritiska leder inom teknik, energi och rymd! 🚀