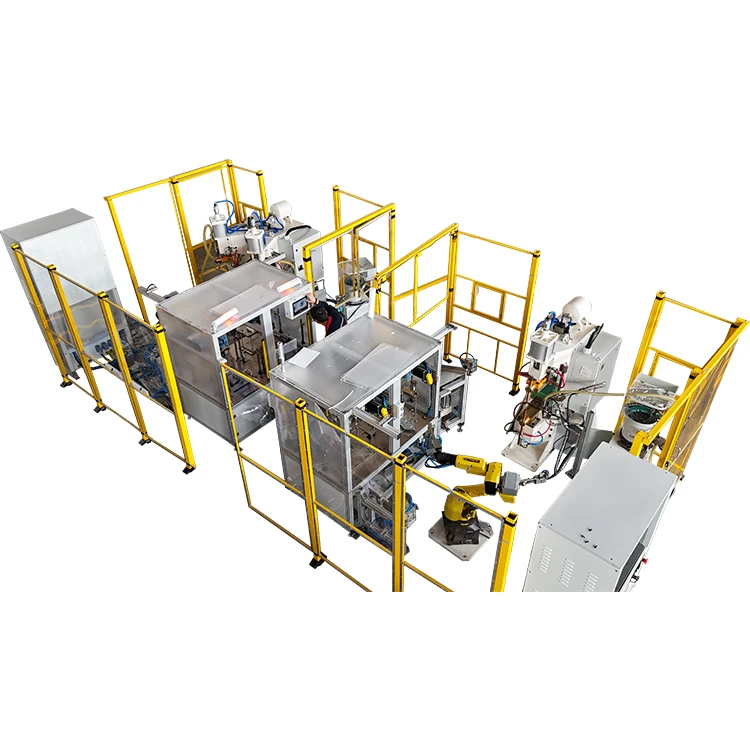
Spot weldingoch projektionssvetsning, båda typerna av motståndsvelding, skiljer sig främst i deras svetsprinciper, förberedelser för arbetsstycke och applikationsscenarier. Här är en kortfattad jämförelse som belyser deras viktigaste distinktioner:
1. Svetsprincip
Spotsvetsning:
Ström flyter genom två cylindriska elektroder som pressar mot överlappande arbetsstycken och genererar värme vid kontaktområdet för att bilda en svetsknugg.
Värme koncentreras till de direkta kontaktpunkterna mellan elektroder och arbetsstycken.
Projektionssvetsning:
Nuvarande fokuserar på fördefinierade projektioner (t.ex. präglade punkter, chefer) på arbetsstyckets yta, som fungerar som motståndspunkter.
Värme koncentreras vid dessa prognoser och smälter dem för att bilda svetsar samtidigt som värmen minimeras på andra områden.


2. Elektroddesign
Spotsvetsning:
Elektroder är enkla (cylindriska eller platta) med spetsar formade för att matcha arbetsstyckets tjocklek (t.ex. platt, konkav).
Direktkontakt med arbetsstyckets yta avgör svetsläget.
Projektionssvetsning:
Elektroderna är ofta platta eller räfflade plattor, utformade för att applicera enhetligt tryck över flera prognoser.
Elektroder behöver inte komplexa tips eftersom prognoser dikterar svetspunkterna.
3. Förberedelse av arbetsstycket
Spotsvetsning:
Kräva rena, platta ytor för att säkerställa god elektrisk kontakt (t.ex. avfettande, avskräckande).
Inga förhandstillverkade funktioner som behövs helt enkelt överlappar ark.
Projektionssvetsning:
Prognoser måste förformas på arbetsstycket via stämpling, prägling eller bearbetning.
Kritisk för att kontrollera projektionsstorlek, form och position för konsekvent svetskvalitet.
4. Sammanfattning: När man ska välja varje metod
Välj spotsvetsning om:
Du måste svetsa tunna lakan med enkla, diskreta fläckar.
Kostnad och hastighet är primära problem.
Arbetsstycket är platt och tillgängligt från båda sidor.
Välj projektionssvetsning om:
Arbetsstycket har fördefinierade projektioner (t.ex. studs, präglade poäng).
Du måste svetsa tjocka material eller flera fläckar i ett mönster.
Högre ledstyrka och exakt svetskontroll krävs.
Båda teknikerna är avgörande för tillverkningen, medspotsvetsningDominerande tunna metallapplikationer med hög volym och projektionssvetsning som utmärker sig i komplexa, förstärkta leder.