


HAIFEI utvecklade denna ultraljudstrådsvetsmaskin för sammanfogning av två förtenna kopparledare utan löd eller tillsatsmetall.
Projektet kombinerar en kontrollerad ultraljudssvetsprocess, dedikerade ledar-positioneringsverktyg och lagrade svetsrecept. Den har utformats för att minska överdriven värmetillförsel, ofullständig ledarbindning, fogstyvhet och skador på isolering nära det svetsade området.
Diskutera din tillämpning av konserverad tråd
Utrustningen som används i detta projekt
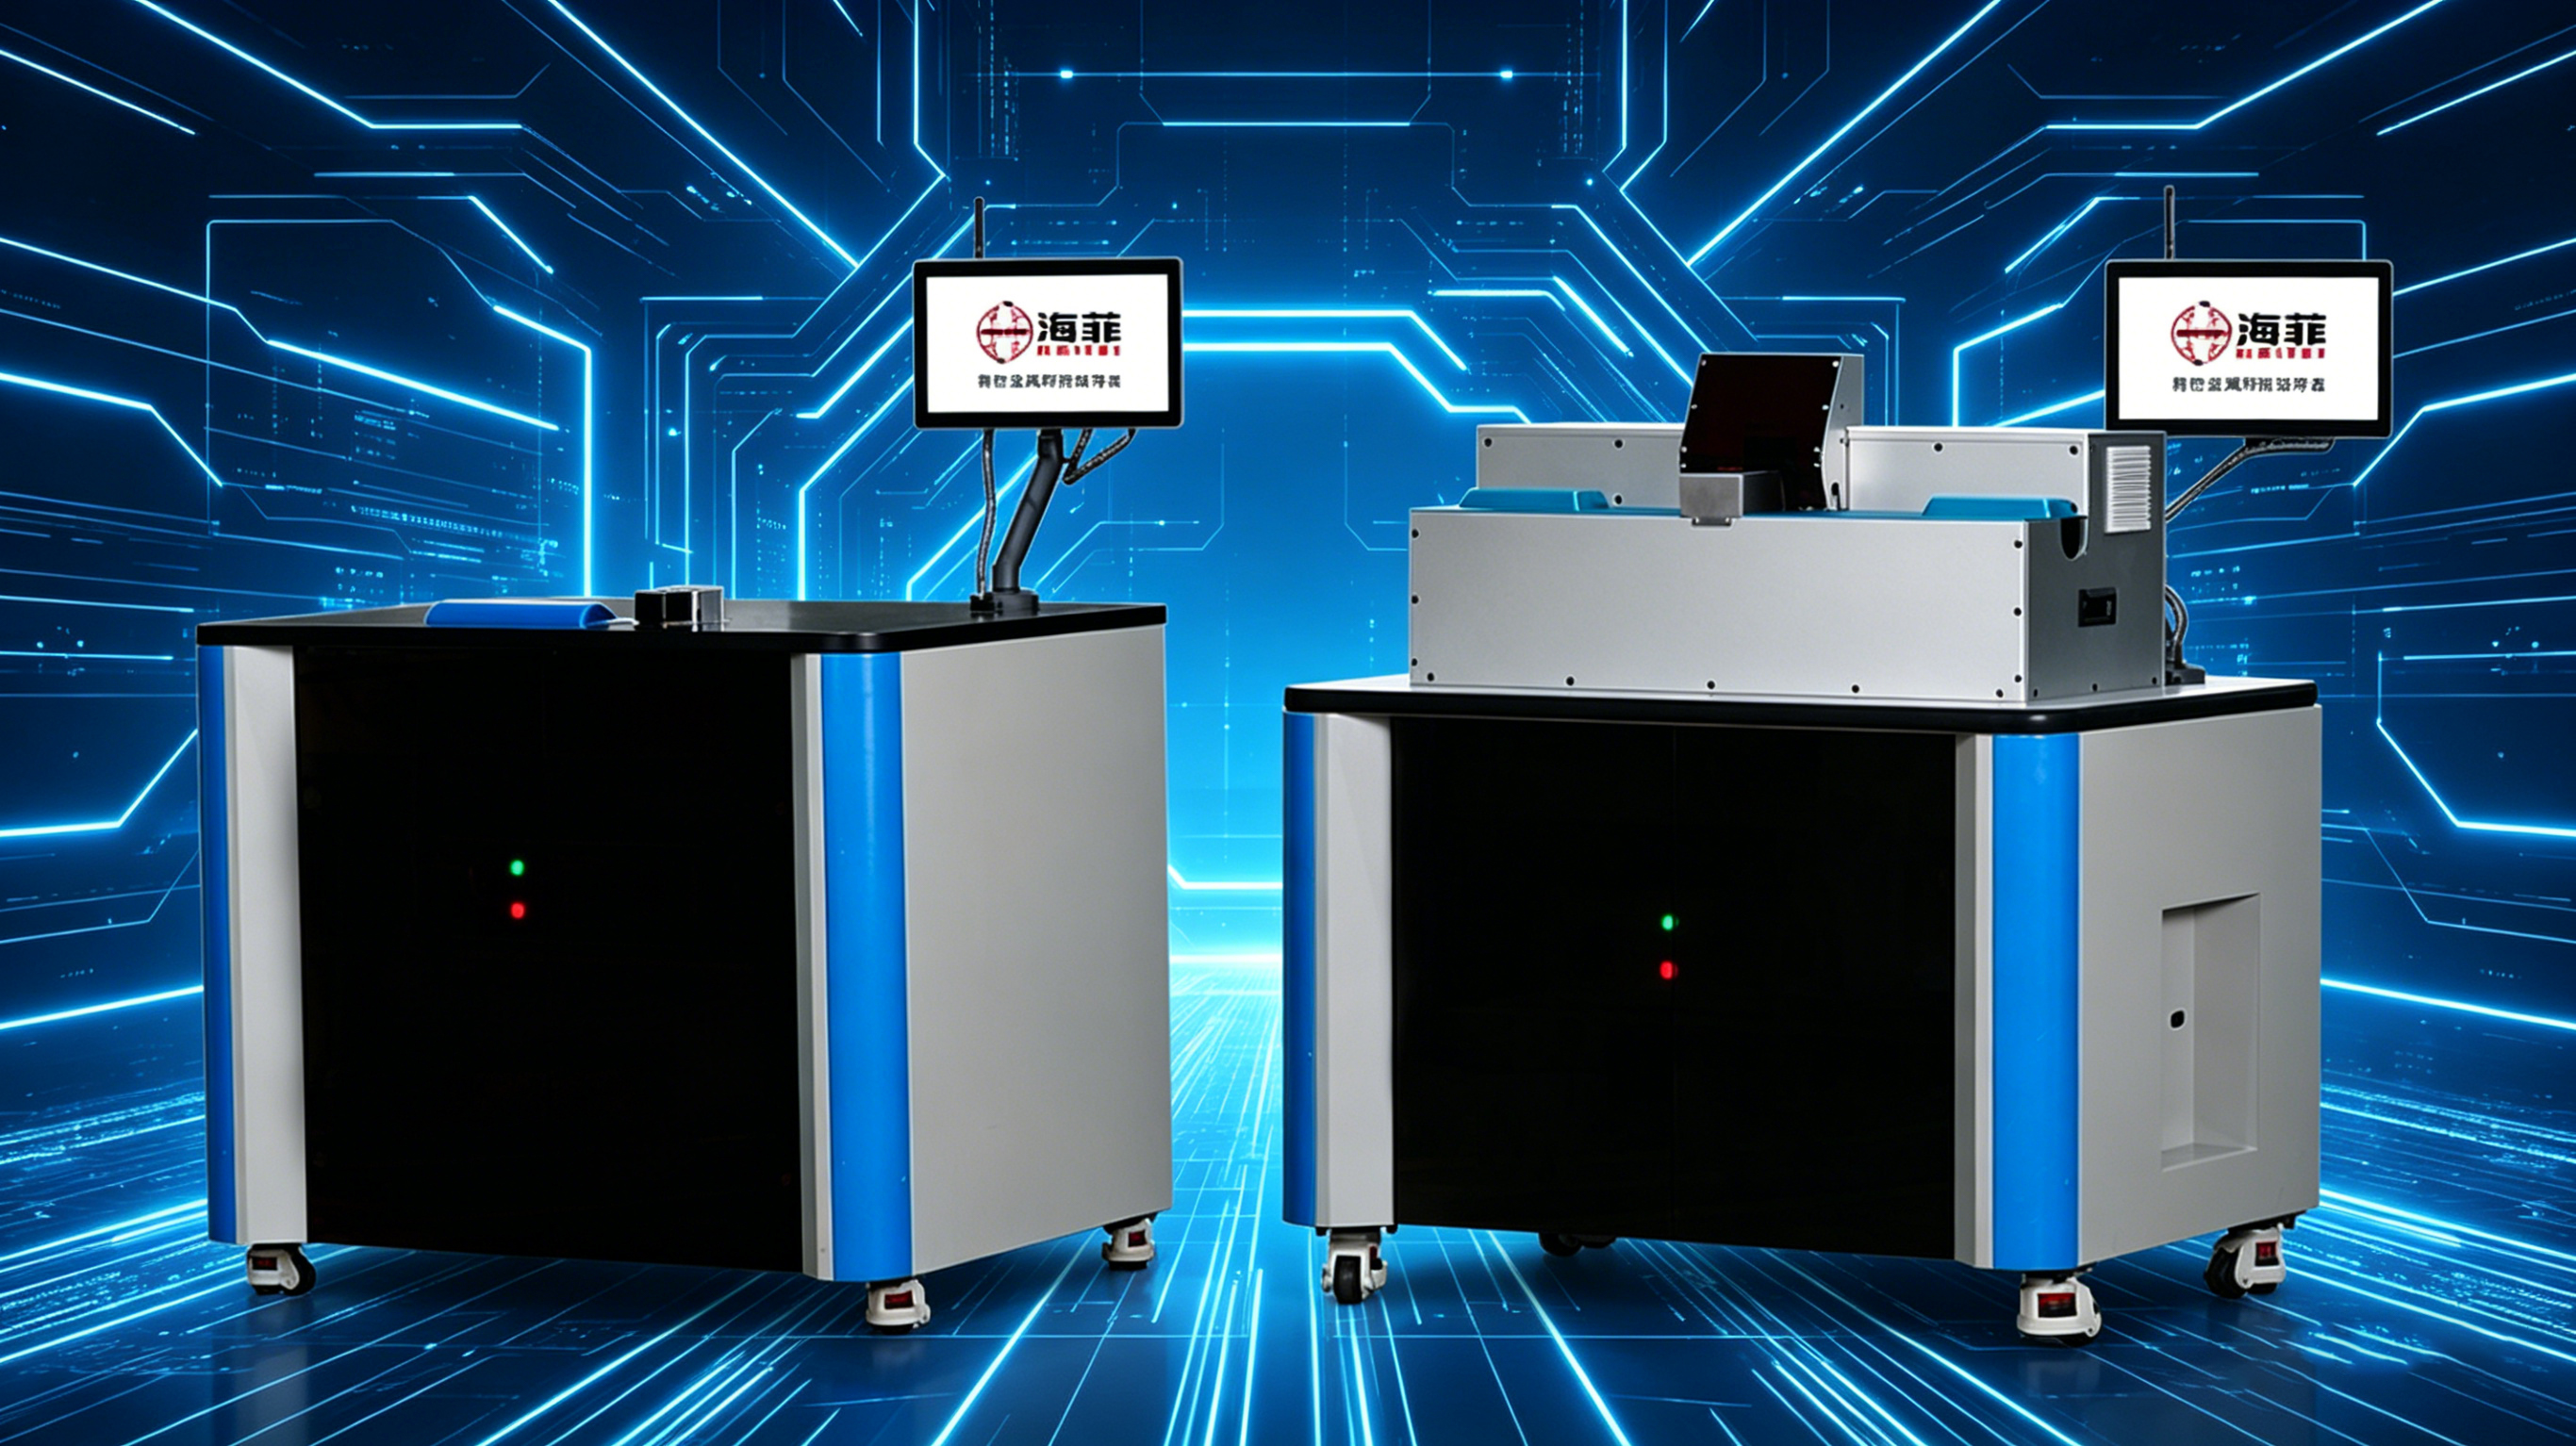
Utrustningen som utvecklats för denna applikation är en dedikerad ultraljudssvetsmaskin.
Ultraljudssvetsning av metall tillämpar hög-mekanisk vibration medan ledarna hålls under kontrollerat klämtryck. Gränssnittet mellan ledningarna rengörs och konsolideras genom mekanisk verkan, vilket skapar en fast-anslutning under ledarens bulksmälttemperatur.
Eftersom processen inte är beroende av smältlod, kan den minska den breda värmepåverkade zonen som är associerad med vissa konventionella sammanfogningsmetoder. Dock måste beteendet hos tennbeläggningen, kopparsträngarna och isoleringen fortfarande bekräftas med kundens faktiska trådspecifikation.
| Projektobjekt | Ärendeinformation |
| Arbetsstycke | Två förtennade koppartrådar |
| Svetsprocess | Ultraljudssvetsning av metall |
| Huvudutrustning | Ultraljudssvetsmaskin |
| Verktyg | Dedikerad ledarpositionering och fastspänningsverktyg |
| Primära mål | Lägre värmetillförsel, kompakt skarv och stabil elanslutning |
| Produktkompatibilitet | Flera kompatibla trådstorlekar genom verifierade verktyg och recept |
| Valideringsmetod | Provsvetsning och kontinuerliga produktionsförsök |
Kundens bakgrund
Kunden tillverkar förtennade koppartrådar, elektriska anslutningstrådar och utrustningsledningar för elektriska hushållsprodukter och industriell styrutrustning.
Dess produkter kräver både elektrisk kontinuitet och mekanisk flexibilitet. Den svetsade anslutningen måste hålla samman ledartrådarna utan att skapa en alltför styv fog eller skada isoleringen nära svetspositionen.
Kunden kontaktade HAIFEI eftersom den tidigare sammanfogningsprocessen inte konsekvent kunde balansera värmekontroll, ledningskonsolidering och produktionens repeterbarhet.
Problem med den tidigare anslutningsprocessen
Värmen påverkade tennbeläggningen och kopparsträngarna
En process med överdriven lokal värme kan skada eller förskjuta tennbeläggningen, exponera kopparn under och öka risken för oxidation eller missfärgning.
Hög värme kan också försvaga fina koppartrådar eller skapa en härdad sektion runt anslutningen. Detta minskar den flexibilitet som förväntas av ett kabelnät och kan påverka prestandan under böjning eller montering.
01
De två ledarna var inte alltid helt konsoliderade
Ett förtent kabelnät består av flera fina trådar snarare än en enda solid ledare. Om energin, trycket eller positioneringen är instabil kan det finnas luckor inuti fogen.
Ofullständig konsolidering kan ge svaga fogar, instabil elektrisk kontakt eller uppenbara svetsar som inte uppfyller den erforderliga mekaniska prestandan.
02
Gemensamt utseende var svårt att kontrollera
Oxidation, svärtning och processrester var bekymmer för kunden. Dessa förhållanden påverkade utseendet och skulle kunna göra det svårare att bedöma om anslutningen var korrekt framställd.
03
Närliggande isolering kan vara skadad
Svetspositionen är ofta nära trådisoleringen. En bred eller okontrollerad värme-påverkad zon kan mjukna upp, deformera eller bränna isoleringen.
Avskalningslängden, ledarpositionen och avståndet mellan svets och isolering måste därför betraktas som en del av svetsprocessen.
04
Produktbyte och processregister var begränsade
Kunden producerade mer än en trådspecifikation. Manuell justering av utrustningen för varje modell ökade inställningstiden och gjorde det svårt att återskapa tidigare godkända parametrar.
Det nya systemet behövde kontrollerad parameterjustering, lagrade svetsrecept och produktionsdata som kunde kontrolleras vid behov.
05
Vad behövde kunden?
Kunden definierade flera praktiska krav för projektet:
- Förena två förtenna koppartrådar med hjälp av en låg-solid{1}}process
- Minska kopparsträngsskador och överdriven foghärdning
- Skapa en kompakt anslutning med färre inre mellanrum
- Upprätthålla stabil mekanisk och elektrisk prestanda
- Begränsa oxidation, svärtning och synliga rester
- Skydda isolering nära svetsområdet
- Stöd kompatibla trådstorlekar genom verktygs- och receptändringar
- Lagra svetsinställningar för upprepad produktion
- Ge underlag för produktion och kvalitetsspårbarhet
Kundens trådmaterial,-tvärsnitt och skarvar utvärderades innan den slutliga maskinkonfigurationen valdes.
HAIFEIs ultraljudssvetslösning
Provsvetsning med kundens förtennade trådar
HAIFEI genomförde svetsförsök med representativa prover av förtent tråd som levererades för projektet.
Olika svetsinställningar jämfördes för att fastställa hur ultraljudsamplitud, svetsenergi, tryck och svetstid påverkade ledarkonsolidering, strängens kondition och fogutseende.
Detta teststeg var nödvändigt eftersom förtennade trådar med olika ledartvärsnitt, strängstrukturer och beläggningsförhållanden inte nödvändigtvis använder samma processfönster.
Solid-Ultraljudsfogning
Den valda ultraljudssvetsprocessen förenar ledarna genom mekanisk vibration och tryck istället för att smälta lod mellan trådarna.
Detta hjälper till att begränsa bulkvärmetillförseln och minskar risken för de breda termiska skadorna i samband med smältnings-baserade processer. Den färdiga anslutningen kan behålla mer av ledarens ursprungliga flexibilitet när skarvens design och parametrar är korrekt matchade.
Ultraljudsvibrationer kan fortfarande störa eller förskjuta en del av tennbeläggningen vid svetsgränssnittet. Av denna anledning bör beläggningstillstånd, exponerad koppar, korrosionskrav och elektrisk prestanda inspekteras under provvalideringen.
Dedikerade verktyg för två-trådspositionering
En dedikerad svetsarmatur designades runt de två förtennade kablarna.
Verktyget hjälper:
- Placera ledarna konsekvent
- Kontrollera överlappnings- eller skarvområdet
- Förhindra att enskilda trådar sprids
- Stöd ledarna under fastspänningen
- Håll erforderligt avstånd från isoleringen
- Förbättra repeterbarheten mellan svetscyklerna
Utbytbara verktyg kan utvärderas när flera kompatibla trådstorlekar måste produceras på samma maskin.
Recept för kontrollerad svetsning
Godkända svetsinställningar kan lagras som produktrecept. Operatörer kan välja det relevanta receptet under produktbytet istället för att bygga om hela processinställningen manuellt.
Beroende på den slutliga konfigurationen kan inspelade objekt inkludera:
- Produkt- eller receptnummer
- Svetstid eller energi
- Ultraljuds amplitud
- Spänn- eller svetstryck
- Svetsantal
- Larminformation
- Produktionsresultat
Tillgängliga inspelnings- och kommunikationsfunktioner bör bekräftas under projektspecifikationen.
Vad kontrollerades före leverans?
Utrustningen utsattes för tester före-leverans och kontinuerliga produktionsförsök med representativa arbetsstycken.
Fallet bekräftar att produktionsstabilitet utvärderades, men det publicerar inte resultat för numerisk cykel-tid, drag-kraft eller elektriskt-motstånd. Dessa värden bör därför definieras i kundens acceptansspecifikation.
Rekommenderade kontroller för en ultraljudssvets med förtent tråd inkluderar:
| Besiktningsobjekt | Ändamål |
| Visuell inspektion | Kontrollerar läckage, sprickor, ytskador och missfärgning |
| Svetsbredd och tjocklek | Bekräftar dimensionell konsistens |
| Dra-krafttestning | Utvärderar skarvens mekaniska styrka |
| Elektriskt motstånd | Kontrollerar anslutningens elektriska prestanda |
| Tvärsnittsinspektion | Undersöker intern strängkonsolidering och kvarvarande tomrum |
| Böj- eller böjtest | Utvärderar flexibiliteten nära det svetsade området vid behov |
| Isoleringsbesiktning | Kontrollerar för värme, tryck eller verktygsskador |
| Upprepad-cykelprov | Bekräftar processstabilitet över kontinuerlig produktion |
Testmetoden, provtagningsfrekvensen och acceptansgränser bör överenskommas innan det slutliga godkännandet av utrustningen.
FAQ
F: Vad är ultraljudssvetsning av förtent tråd?
S: Ultraljudssvetsning med förtent tråd är en fast-process som använder hög-mekanisk vibration och tryck för att sammanfoga tvinnade förtennade kopparledare. Det kräver inte lod eller tillsatsmetall.
F: Smälter ultraljudssvets tennbeläggningen?
S: Processen arbetar under ledarens bulksmälttemperatur, men ultraljudsvibrationer kan störa eller förskjuta tennbeläggningen vid foggränsytan. Beläggningens skick och elektriska prestanda bör verifieras med hjälp av faktiska kundprover.
F: Krävs lod för anslutningen?
S: Nej. Ultraljudstrådsvetsning bildar fogen direkt mellan ledarna utan lod, lödlegering eller annan tillsatsmetall.
F: Kan två olika trådstorlekar svetsas ihop?
A: Potentiellt, ja. Genomförbarheten beror på tvärsnittsskillnaden, strängstrukturen, fogarrangemanget och tillgängliga verktyg. Provsvetsning krävs innan kombinationen kan godkännas.
F: Kan samma maskin svetsa flera trådspecifikationer?
S: En maskin kan stödja flera kompatibla trådspecifikationer genom utbytbara verktyg och lagrade recept. Det totala storleksintervallet måste hållas inom svetssystemets och sonotrodens kapacitet.
F: Kan den här maskinen svetsa en förtennad tråd till en terminal?
S: Det här fallet fokuserar på att sammanfoga två förtennade kablar. Tråd-till-svetsning kan också vara möjlig, men det kräver en separat granskning av terminalmaterial, beläggning, tjocklek, fogåtkomst och hållfasthetskrav.