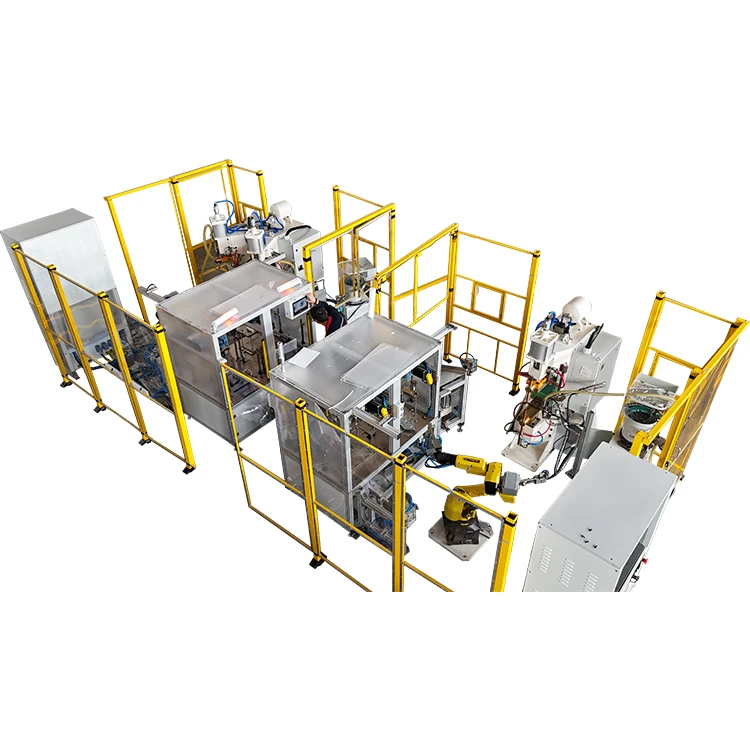
Polymer diffusionssvetsmaskineranvänds ofta i industrier som nya energisystem, elektrisk kraftutrustning, energilagring och precisionsledande komponenter. Tack vare sin fasta-bindningsmekanism, molekylära-diffusion och låga termiska inmatning ger dessa maskiner starka, enhetliga fogar med minimalt stänk jämfört med konventionella smältsvetsmetoder.
Men i verkliga produktionsmiljöer är svetsdeformation fortfarande en av de mest kritiska utmaningarna som påverkar dimensionell noggrannhet, monteringskonsistens och långsiktig produkttillförlitlighet.
Branscherfarenhet visar att isvetsning av kopparskenor, ledande plåtar i flera skikt och strukturella precisionskomponenter, är cirka 65–80 % av monteringsavvikelserna relaterade till kvarvarande spänningar som genereras under svetsning. Om deformationskontrollåtgärder inte tillämpas systematiskt, kan mindre förvrängningar gradvis öka under senare montering eller service, vilket i slutändan påverkar utrustningens prestanda och livslängd.
Därför är kontroll av svetsdeformation inte bara viktigt för att bibehålla dimensionell konsistens, utan också för att minska omarbetningshastigheter och materialspill. Detta bidrar direkt till förbättrad produktivitet och minskade tillverkningskostnader.
Följande avsnitt beskriver praktiska och beprövade metoder för att minimera deformation i diffusionssvetsprocesser, med fokus på för-svetsförberedelse, i-processkontroll, efter-svetsbehandling och miljö- och driftsstandarder.


I. För-förberedelse av svetsning
För-förberedelser för svetsning är grunden för att minska risken för deformation. Många återkommande deformationsproblem härrör från otillräcklig förberedelse i detta skede. Om arbetsstyckets förhållanden är instabila eller utrustningsparametrar inte matchar, kanske inte ens väl-kontrollerade svetscykler helt förhindrar deformation.
1. Förberedelse av arbetsstycket
Under diffusionssvetsning påverkar bindningsgränsytans renhet och planhet direkt diffusionskvalitet och spänningsfördelning. Rätt ytförberedelse är därför avgörande för att säkerställa processstabilitet.
Arbetsstyckets ytor bör vara helt fria från oljeföroreningar, oxidskikt och partiklar. Vanliga ytbehandlingsmetoder inkluderar mekanisk polering, lösningsmedelsrengöring och ultraljudsrengöring. För ledande material som koppar- eller aluminiumskenor rekommenderas att svetsa kort efter rengöring för att minimera åter-oxidation.
I ett produktionsexempel i verklig-världen introducerade en batterianslutningstillverkare en dubbel-rengöringsprocess som kombinerar mekanisk polering och alkoholrengöring, vilket avsevärt förbättrade svetskonsistensen. Som ett resultat minskade deformationshastigheten från cirka 6 % till cirka 2,5 %, vilket minskade behovet av efter-svetskorrigering.
Utöver ytans renhet bör även måttnoggrannheten och kontaktinriktningen verifieras före klämning. Alla initiala skevheter eller ojämna mellanrum kan förstärkas under svetsning på grund av termisk stress, vilket resulterar i märkbar distorsion.
2. Utrustning och parameterverifiering
Utrustningsstabilitet och parameterkompatibilitet är bland de viktigaste faktorerna som påverkar svetstillförlitligheten. Innan produktionen påbörjas bör maskinen genomgå en systematisk inspektion för att bekräfta att alla driftsförhållanden matchar svetskraven.
Viktiga inspektionsartiklar inkluderar vanligtvis:
- Värmesystemets stabilitet
- Trycksystemets prestanda
- Kalibrering av temperaturgivare
- Verifiering av styrparametrar
För att bibehålla långtidsprestanda-rekommenderas regelbundna kalibreringsscheman starkt. Under typiska industriella förhållanden bör temperatur- och trycksystem kalibreras var 500-1000:e drifttimme för att förhindra prestandaavvikelser som kan leda till deformation av batch-nivå.
Följande tabell sammanfattar rekommenderade inspektionsstandarder för viktiga diffusionssvetsparametrar:
| Parameter | Rekommenderat intervall | Inverkan på deformation |
|---|---|---|
| Temperaturkontroll noggrannhet | Inom ±2 grader | Säkerställer enhetlig termisk ingång |
| Tryckregleringsavvikelse | Mindre än eller lika med ±1 % | Bibehåller jämn lastfördelning |
| Uppvärmningslikformighet | Mindre än eller lika med ±5 grader | Förhindrar lokaliserad termisk stress |
| Kalibreringsintervall | 500–1000 timmar | Stöder långsiktig-stabilitet |
Korrekt utrustningsverifiering minskar avsevärt sannolikheten för oväntad deformation under produktionen.
II. I-Processkontroll
Svetssteget är där den mesta termiska spänningen och plastisk deformation genereras. Effektiv koordination mellan temperatur och tryck bestämmer direkt strukturell stabilitet efter svetsning. Utan korrekt kontroll under detta skede kan även väl-förberedda material fortfarande uppleva deformation.
1. Koordinerad temperatur- och tryckkontroll
Vid diffusionssvetsning måste temperatur och tryck hanteras tillsammans snarare än oberoende. Balanserad styrning säkerställer jämn spridning och förhindrar lokal spänningskoncentration.
Om temperaturen är för hög kan material mjukna för mycket, vilket leder till lokal plastisk deformation under tryck. Omvänt kan ojämn tryckfördelning orsaka lokal spänningskoncentration, vilket resulterar i böjning eller fördjupning efter svetsning. Därför är det viktigt att upprätthålla stabila värme- och belastningskurvor under hela svetscykeln.
Typiska baslinjekontrollparametrar inkluderar:
| Kontrollparameter | Rekommenderat intervall | Ändamål |
|---|---|---|
| Uppvärmningshastighet | 5–15 grader/min | Minskar termisk gradientspänning |
| Temperaturstabilitet | Inom ±5 grader | Förhindrar lokal överhettning |
| Hålltid | 10–60 minuter | Säkerställer tillräcklig diffusion |
| Tryckjämnhet | Större än eller lika med 95 % | Minskar strukturell distorsion |
För tjocka kopparskenor kan för höga uppvärmningshastigheter skapa stora temperaturgradienter, vilket ökar inre spänningsackumulering. Därför bör värmekurvor alltid anpassas efter materialtjocklek istället för att använda fasta inställningar.
2. Processoptimering
Olika arbetsstyckesstrukturer kräver skräddarsydda svetsstrategier. Att ignorera strukturella egenskaper leder ofta till lokal värmeackumulering eller spänningskoncentration, vilket ökar risken för deformation.
Till exempel, vid flerskiktssvetsning av kopparskenor, kan användning av symmetriska klämstrukturer effektivt minska spänningsobalansen. Vid kontrollerad produktionstestning minskade symmetrisk strukturell konstruktion skevhet med cirka 30 %, särskilt i ledande konstruktioner med stora-områden.
För stora eller komplexa komponenter kan stegvisa uppvärmningssekvenser användas för att tillåta gradvis värmefördelning, vilket minskar plötsliga termiska chockeffekter som kan destabilisera strukturen.
3. Real-tidsövervakning
Moderna diffusionssvetsmaskiner är vanligtvis utrustade med-realtidsövervakningssystem som spårar temperatur, tryck och förskjutningsdata. Dessa system hjälper till att upptäcka onormala tillstånd tidigt och tillåter snabba parameterjusteringar.
I produktionsmiljöer bör följande data övervakas noggrant:
- Temperaturkurvans beteende
- Tryckstabilitet
- Arbetsstyckets förskjutningstrender
Till exempel indikerar onormala temperaturfluktuationer ofta problem med värmesystemet. Om de inte korrigeras omedelbart kan dessa fluktuationer leda till stor-deformation över flera produktionssatser. Att implementera automatiserade larmtrösklar rekommenderas därför starkt för att förbättra processtillförlitligheten.
III. Efter-svetsbehandling
Efter svetsning kvarstår restspänningar inom materialstrukturen. Om dessa påfrestningar inte hanteras korrekt kan de gradvis släppa under kylning eller service, vilket resulterar i fördröjd deformation. Därför spelar efter-svetsbehandling en avgörande roll för långsiktig-dimensionell stabilitet.
1. Kontrollerad kylning
Snabb kylning eller forcerad kylningsmetoder bör undvikas efter svetsning. Istället bör arbetsstycket förbli fastspänt tills det naturligt svalnar till rumstemperatur. Denna kontrollerade kylningsprocess minimerar ojämn spänningsfrigöring.
Produktionserfarenhet visar att snabb kylning kan öka kvarvarande spänningsnivåer med 40 %–60 %, vilket avsevärt ökar risken för deformation. För precisionskomponenter är det särskilt viktigt att bibehålla fixturstöd under kylning.
Att ta bort fixturer i förtid medan materialtemperaturen fortfarande är förhöjd kan orsaka strukturella rörelser och förstärka deformation.
2. Stressbehandling
För tjocka eller komplexa strukturer kan det hända att enbart naturlig kylning inte helt eliminerar kvarvarande stress. Ytterligare stressavlastningsbehandlingar kan därför behövas.
Vanliga metoder inkluderar:
- Låg-temperaturtempering
- Avlastning av vibrationer
- Lokaliserad mekanisk korrigering
I ett projekt för strömfördelningsskena, införandet av ytterligare ett avspänningsavlastningssteg vid låga-temperaturer förbättrade dimensionsstabiliteten avsevärt, vilket minskade deformationshastigheterna på lång-med ungefär 20 %.
3. Precisionsinspektion
Efter-svetsinspektion är väsentlig inte bara för att utvärdera svetskvalitet, utan också för att identifiera mindre deformationer i ett tidigt skede.
Typiska inspektionsmetoder inkluderar:
- Planhetsmätning
- Koordinera mätmaskin (CMM) inspektion
- Verifiering av svetsintegritet
Tidig upptäckt av små avvikelser möjliggör omedelbar korrigering, vilket i allmänhet är mer kostnadseffektivt- än storskalig omarbetning senare i produktionscykeln.
IV. Miljö- och operativa standarder
Förutom utrustning och processkontroll spelar miljöstabilitet och standardiserade driftmetoder en viktig roll för att upprätthålla konsekventa svetsresultat. Många produktionsinkonsekvenser härrör från okontrollerade miljövariabler eller operatörsvariabilitet.
1. Miljökontroll
Stabila miljöförhållanden hjälper till att upprätthålla konsekvent svetsprestanda.
Rekommenderade driftsförhållanden inkluderar:
- Omgivningstemperatur: 20–28 grader
- Relativ luftfuktighet: 40%–60%
Höga luftfuktighetsnivåer kan påskynda oxidation på materialytor, vilket minskar diffusionseffektiviteten och ökar risken för deformation. I regioner med höga fuktnivåer rekommenderas det starkt att installera avfuktningssystem.
2. Standardiserade operativa rutiner
Konsekventa procedurer hjälper till att minimera mänskliga fel och förbättra repeterbarheten över produktionspartier.
Rekommenderade operativa metoder inkluderar:
- Upprätta rutiner för inspektion av utrustningsstart
- Definiera procedurer för parameterverifiering
- Utföra kontroller efter-svetsinspektioner
Operatörer bör undvika att demontera kärnmaskinkomponenter när avvikelser uppstår. Istället bör kvalificerad teknisk personal hantera felsökning för att förhindra ytterligare skador och bibehålla kalibreringsnoggrannheten.
3. Svets- och underhållsdokumentation
Att upprätthålla detaljerade svets- och underhållsregister stödjer kontinuerliga processförbättringar.
Typisk dokumentation bör innehålla:
- Produktionsbatch detaljer
- Parameterinställningar
- Deformationsobservationer
- Underhållshistorik
Med tiden tillåter dessa ackumulerade data tillverkare att förfina processparametrar och identifiera återkommande mönster, vilket i slutändan minskar risken för deformation och förbättrar produktionsstabiliteten.
Slutsats
Polymer diffusionssvetsmaskinerspelar en allt viktigare roll i modern tillverkning på grund av deras tillförlitlighet och förmåga att producera fogar med hög-integritet. För att uppnå konsekvent låga deformationsnivåer krävs dock mer än bara avancerad utrustning. Det kräver samordnad kontroll över förberedelser, processexekvering, efter-behandling och miljöledning.
I praktiken delar tillverkare som konsekvent håller låga deformationshastigheter flera gemensamma egenskaper: stabil utrustningsprestanda, väl-definierad processkontroll, disciplinerad driftpraxis och pågående parameteroptimering. Dessa kombinerade möjligheter förbättrar inte bara produktkvaliteten utan ger också en starkare grund för att utvärdera och välja lämplig diffusionssvetsutrustning.
För företag som planerar att investera i diffusionssvetsmaskiner är det tillrådligt att inte bara fokusera på utrustningskostnaden, utan också på faktorer som temperatur- och tryckkontrollprecision, fixturdesignkapacitet, automatiseringsfunktioner och tillgänglig teknisk support. När utrustning och processstrategier är korrekt anpassade kan tillverkare avsevärt minska risken för deformation och uppnå stabila svetsresultat av-hög kvalitet på lång sikt.