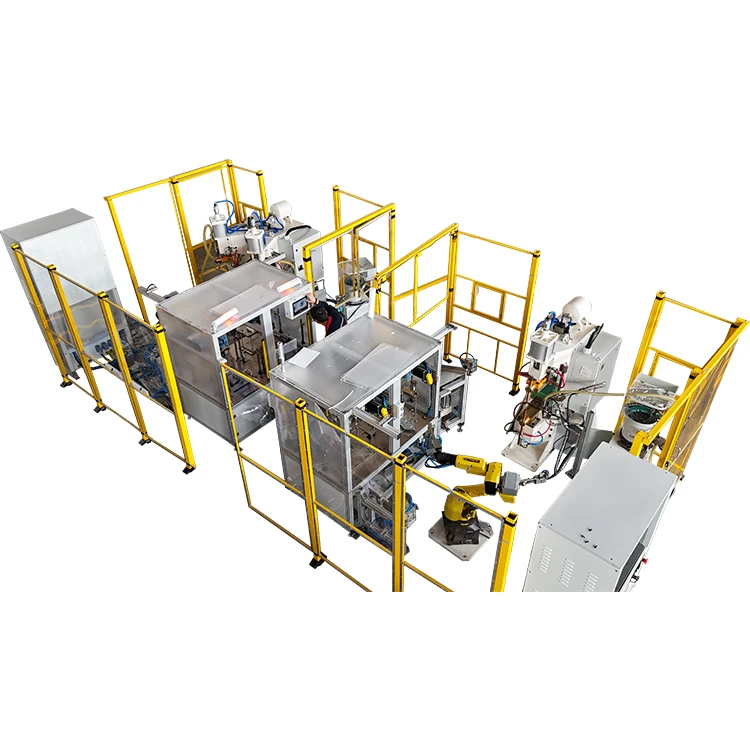
I applikationer som nya energilagringssystem, kraftsamlingsskenor och flexibel ledningstillverkning,polymerdiffusionssvetsmaskinerhar blivit väsentlig utrustning för att uppnå mycket pålitliga metallfogar. Till skillnad från traditionell smältsvetsning, som bygger på smältning av basmaterialet, är diffusionssvetsning en fast-förbindningsprocess där temperatur och tryck samverkar för att främja atomär diffusion över gränsytan och bildar en stabil metallurgisk bindning.
Under korrekt optimerade förhållanden kan diffusionssvetsade-skarvar vanligtvis uppnå 80 % till 100 % av basmaterialets hållfasthet, och i vissa koppar- och kopparlegeringar kan fogstyrkan närma sig den hos själva modermaterialet.
Men i verkliga produktionsmiljöer stöter vissa tillverkare fortfarande på otillräcklig fogstyrka efter att ha antagit diffusionssvetsteknik. Vanliga symtom inkluderar gränssnittsdelaminering under dragprovning, lokal sprickbildning i fogarna eller betydande hållfasthetsvariationer under batchproduktion. Dessa problem minskar inte bara produktionsutbytet utan kan också skapa långsiktiga-tillförlitlighetsrisker. I hög-tillämpningar som energilagringssystem kan otillräcklig fogtillförlitlighet så småningom leda till överhettning, prestandaförsämring eller säkerhetsfel.
Från praktisk ingenjörserfarenhet orsakas otillräcklig diffusionssvetsstyrka sällan av en enda faktor. Oftare beror det på en kombination av små avvikelser över flera stadier av processen. Till exempel kan något otillräckliga parametrar, ofullständig ytbehandling och instabil tryckkontroll tillsammans förhindra korrekt diffusionsbindning. Därför är det viktigt att upprätta ett systematiskt felsökningsramverk, inte bara för att snabbt identifiera grundorsaker utan också för att förbättra processoptimering och beslut om val av utrustning.
Den här artikeln analyserar kärnorsakerna till otillräcklig diffusionssvetsstyrka och presenterar praktiska optimeringsstrategier baserade på verklig-produktionserfarenhet.


Grundorsaksanalys: Fem nyckelfaktorer som leder till otillräcklig svetsstyrka
Vid diffusionssvetsning beror fogstyrkan i grunden på graden av atomär diffusion och stabiliteten hos diffusionsskiktet som bildas vid gränsytan. När temperatur, tryck, tid och ytförhållanden är korrekt matchade bildar de två materialen gradvis en kontinuerlig kristallstruktur, vilket möjliggör mekaniska egenskaper som ligger nära basmaterialets. Men om någon av dessa kritiska faktorer faller utanför det optimala intervallet blir diffusionsprocessen ofullständig, vilket resulterar i minskad hållfasthet eller otillförlitliga fogar.
I praktiken bör felsökning följa ett strukturerat tillvägagångssätt, undersöka följande fem nyckelfaktorer snarare än att justera parametrar blint.
1. Felaktig matchning av svetsparameter: Den mest direkta orsaken till hållfasthetsminskning
Bland alla påverkande faktorer är felmatchade svetsparametrar den vanligaste orsaken till otillräcklig diffusionssvetsstyrka. Effektiviteten av diffusionssvetsning beror på atomär rörlighet, som ökar avsevärt med temperaturen. När temperaturen når cirka 0,5 till 0,8 av materialets smälttemperatur (i absolut temperatur), blir atomdiffusion tillräckligt aktiv för att bilda en metallurgisk bindning under applicerat tryck.
Om temperaturen är för låg minskar diffusionshastigheten avsevärt. Även med förlängd hålltid kan diffusionsskiktet förbli för tunt, vilket resulterar i ett tydligt gränssnitt och en tendens till brott längs bindningsplanet under dragprovning. Omvänt, om temperaturen är för hög, accelererar diffusionen överdrivet, vilket främjar bildningen av spröda intermetalliska föreningar. Det här problemet är särskilt vanligt i koppar-aluminium- eller nickelbaserade materialkombinationer-, där spröda faser minskar duktiliteten och ökar sannolikheten för brott under belastning.
Trycket spelar en lika viktig roll. Rätt tryck inducerar mikro-plastisk deformation vid kontaktytorna, vilket plattar ut mikroskopiska ojämnheter och ökar den verkliga kontaktytan. Om trycket är otillräckligt kvarstår mikroskopiska mellanrum mellan ytorna, vilket förhindrar kontinuerlig diffusion. För högt tryck kan dock orsaka lokal deformation eller ytskada, vilket negativt påverkar den totala fogstyrkan.
I praktiska tillämpningar varierar rekommenderade parameterintervall beroende på materialtyp. Exempelvis kräver diffusionssvetsning av kopparskenor typiskt temperaturer mellan 500 grader och 750 grader och tryck i intervallet 5–20 MPa. Olik koppar-aluminiumsvetsning kräver ofta något högre tryck och noggrant optimerad hålltid för att säkerställa stabil gränssnittsbildning.
Därför, när otillräcklig hållfasthet observeras, är det viktigt att om-utvärdera om de aktuella parametrarna verkligen matchar material- och strukturkraven, snarare än att enbart förlita sig på tidigare använda inställningar.
2. Otillräcklig ytförberedelse: En grundläggande faktor som påverkar bindningsbildningen
Ytans kondition spelar en grundläggande roll för diffusionssvetsprestanda. Eftersom diffusionsbindning kräver intim kontakt mellan ytor på mikroskopisk nivå, kan föroreningar såsom oxidskikt, oljerester och fina partiklar fungera som fysiska barriärer, vilket förhindrar atomär diffusion över gränsytan.
Om ett tjockt oxidskikt är närvarande kan diffusion endast ske i isolerade områden medan andra regioner förblir obundna. I praktiken resulterar detta ofta i partiell bindning över fogen, där vissa sektioner verkar starka medan andra misslyckas i förtid. Under dragprovning leder sådana defekter vanligtvis till oregelbundna brottmönster snarare än enhetliga brott.
Ytjämnhet är en annan viktig parameter. Alltför grova ytor skapar stora mikroskopiska luckor som kräver högre tryck för att stänga, medan alltför släta ytor kan minska antalet effektiva kontaktpunkter. Ett ytråhetsområde på Ra 0,8 till 1,6 μm rekommenderas vanligtvis, eftersom det balanserar kontaktyta och deformationsbeteende.
Ett standardiserat arbetsflöde för ytbehandling inkluderar vanligtvis mekanisk rengöring, kemisk avfettning och kontrollerad torkning. Mekanisk polering tar bort oxidskikt, kemisk rengöring eliminerar oljeförorening och torkning förhindrar fukt från att störa bindningen. I produktionsmiljöer med stora-volymer kan förseningar mellan rengöring och svetsning tillåta att nya oxidskikt bildas, vilket gör det viktigt att kontrollera intervallet mellan dessa steg.
Fälterfarenhet visar att cirka 30 % till 40 % av styrka-relaterade fel kan spåras tillbaka till otillräcklig ytförberedelse, vilket understryker dess betydelse trots dess uppenbara enkelhet.
3. Utrustningsinstabilitet: En stor bidragande orsak till styrkavariabilitet
I många produktionsmiljöer hänförs ofta stora variationer i svetsstyrka till parameterinställningar, men utrustningens instabilitet är ofta den bakomliggande orsaken. Diffusionssvetsmaskiner måste upprätthålla mycket stabila temperatur- och tryckkontrollsystem. Även när parametrarna är korrekt programmerade kan avvikelser under utförande avsevärt påverka limningskvaliteten.
Till exempel, om den programmerade temperaturen är 600 grader men den faktiska uppvärmningszonen bara når 580 grader på grund av kalibreringsfel, kan diffusionshastigheten vara otillräcklig. Denna skillnad kan verka mindre numeriskt men kan avsevärt påverka metallurgisk bindning, särskilt vid svetsning av tjocka kopparkomponenter där värmefördelningen blir mer komplex.
På liknande sätt kan tryckfluktuationer förändra kontaktförhållandena vid gränssnittet. Inkonsekvent tryck leder till ojämn diffusionsskikttjocklek, vilket resulterar i hållfasthetsvariationer mellan svetsade komponenter. Vid dragprovning uppträder detta problem vanligtvis som inkonsekventa hållfasthetsvärden inom samma produktionssats snarare än fullständigt brott.
Viktiga utrustningsparametrar som bör övervakas regelbundet inkluderar:
- Temperaturkontrollnoggrannhet inom ±2 grader till ±5 grader
- Tryckfluktuation inom ±2 %
- Jämn värmefördelning över svetsområdet
- Slitage på elektrod eller verktyg
Regelbunden kalibrering och förebyggande underhåll är avgörande för att upprätthålla konsekvent svetsprestanda.
4. Felaktig design av svetsprocess: Strukturella skillnader kräver processanpassning
Även när utrustning och parametrar verkar acceptabla, kan själva svetsprocessens design fortfarande begränsa prestandan. Olika materialtjocklekar och strukturella konfigurationer kräver skräddarsydda svetssekvenser, och en enhetlig process över alla produkter leder ofta till suboptimala resultat.
Till exempel, i flexibla flerskiktsanslutningar, kan frånvaron av ett korrekt förladdningssteg förhindra enhetlig initial kontakt mellan lagren, vilket minskar diffusionseffektiviteten. I tjocka kopparskenor kan alltför snabb uppvärmning orsaka temperaturgradienter mellan ytan och det inre, vilket leder till ojämn diffusionsskiktbildning.
Svetsning av olika material ger ytterligare komplexitet. Vid koppar-aluminiumbindning kan okontrollerad diffusion ge tjocka intermetalliska skikt som är mekaniskt spröda. Dessa lager tenderar att spricka under mekanisk påfrestning, vilket minskar fogens hållbarhet.
Därför bör processdesign optimeras utifrån:
- Materialtyp
- Komponenttjocklek
- Ledkonfiguration
- Krav på produktionscykeln
Endast genom att balansera dessa faktorer kan ett stabilt och pålitligt diffusionsskikt konsekvent uppnås.
5. Dålig råmaterialkvalitet: En dold källa till styrkabegränsningar
Materialkvaliteten definierar i slutändan den övre gränsen för fogstyrka. Även när svetsparametrar är optimerade kan defekter som föroreningar, inre sprickor eller inneslutningar i basmaterialet försvaga bindningsgränssnittet.
Till exempel kan kopparmaterial med otillräcklig renhet eller förhöjd syrehalt utveckla mikro-defekter under diffusionsbindning. I olika materialapplikationer kan frånvaron av ett lämpligt mellanskikt påskynda bildningen av spröda intermetalliska föreningar, som ofta fungerar som sprickinitieringsställen.
När omfattande hållfasthetsbrott inträffar bör råvaror utvärderas utifrån:
- Material renhet
- Ytans skick
- Inre defekt närvaro
- Kompatibilitet mellan skikt
Att kontrollera råvarukvaliteten säkerställer en stabil grund för tillförlitlig diffusionsbindning.
Riktade lösningar: Praktiska metoder för att förbättra svetsstyrkan
När grundorsakerna har identifierats bör systematiska korrigerande åtgärder vidtas. Att justera en enda parameter löser sällan komplexa svetsproblem. Istället rekommenderas ett samordnat tillvägagångssätt som involverar process-, utrustnings- och operativa förbättringar.
1. Optimera svetsparametrar genom standardisering
I väl-etablerade produktionsmiljöer används standardiserade parameterdatabaser ofta för att säkerställa konsekventa resultat för olika produkter.
Denna process innefattar vanligtvis att utföra kontrollerade provsvetsar, utvärdera drag- eller skjuvhållfasthetsresultat och registrera optimerade parameterkombinationer. När de har verifierats formaliseras dessa inställningar som standardprocedurer och tillämpas konsekvent i produktionen.
För diffusionssvetsning av kopparskenor leder korrekt optimerade parametrar ofta till att foghållfastheten överskrids85 % av basmaterialets styrka, med avsevärt förbättrad satskonsistens.
2. Förstärk förfarandena för ytberedning
Ytförberedelse är fortfarande en av de mest kritiska men ofta underskattade faktorerna för framgång med diffusionssvetsning.
En kombinerad mekanisk och kemisk rengöringsmetod rekommenderas generellt. Mekanisk polering tar bort oxidskikt, medan kemisk rengöring eliminerar oljerester och fina partiklar. Efter rengöring ska ytan förbli orörd och fri från föroreningar före svetsning.
I automatiserade produktionslinjer kan dedikerade rengöringssystem förbättra effektiviteten och minska variationen, vilket leder till mer konsekventa resultat.
3. Implementera underhåll av förebyggande utrustning
Med tiden kan temperatursensorer, trycksystem och värmemoduler avvika från sina kalibrerade värden. Utan regelbundet underhåll kan dessa avvikelser ackumuleras och gradvis försämra svetskvaliteten.
Ett strukturerat underhållsschema rekommenderas, såsom:
- Kalibrering av temperatursystem var tredje månad
- Inspektion av trycksystem varje månad
- Inspektion av värmemodul efter ett definierat antal cykler
Förebyggande underhåll stabiliserar inte bara svetsprestanda utan förlänger också utrustningens livslängd.
4. Optimera svetsprocess och hjälptekniker
I olika materialtillämpningar kan användningen av lämpliga mellanskiktsmaterial avsevärt förbättra gränssnittsstabiliteten. Material som nickel eller silver används vanligtvis för att minska bildningen av spröda sammansättningar och förbättra bindningsstyrkan.
Dessutom kan kontroll av oxidation under hög-temperatursvetsning-genom skyddande atmosfärer eller vakuummiljöer-förbättra tillförlitligheten vid bindningen ytterligare.
5. Standardisera operativa procedurer för att minska mänskliga misstag
Operationell inkonsekvens är en frekvent källa till kvalitetsvariationer. Skillnader i hanteringsmetoder, fastspänningsmetoder eller förberedelsetid kan förändra gränssnittsförhållandena och minska repeterbarheten.
Att utveckla standardiserade driftsprocedurer (SOP), tillhandahålla operatörsutbildning och upprätthålla detaljerade svetsjournaler är effektiva strategier för att minimera mänsklig-variabilitet.
Praktiskt arbetsflöde för felsökning för produktionsingenjörer
När problem med svetshållfastheten uppstår, hjälper det att följa en logisk felsökningssekvens att förhindra onödiga experiment.
Ett rekommenderat tillvägagångssätt börjar med att inspektera ytans renhet och beredningskvalitet. Om kontaminering upptäcks bör åter-rengöring utföras. Därefter bör parameterinställningar verifieras mot materialkrav. Om parametrarna verkar korrekta bör utrustningens prestanda utvärderas, med fokus på temperatur- och tryckstabilitet. Slutligen bör råvarans kvalitet ses över.
Denna steg-för-process gör att ingenjörer kan identifiera bakomliggande orsaker effektivt och minimera driftstopp.
Hur utrustningsvalet påverkar svetshållfasthetens tillförlitlighet
I många fall är problem med svetshållfasthet inte bara processrelaterade- utan är också kopplade till utrustningens kapacitet. Därför bör valet av utrustning fokusera på teknisk prestanda snarare än kostnad ensam.
Temperaturkontrollprecision är en av de mest kritiska parametrarna. Maskiner som kan upprätthålla temperaturnoggrannhet inom±2 graderger betydligt stabilare diffusionsförhållanden.
Tryckstabilitet är lika viktigt. System med tryckfluktuationer nedan±2%är bättre lämpade för att upprätthålla enhetlig gränssnittskontakt.
För stora eller flerskiktiga komponenter är uppvärmningslikformighet avgörande. Uppvärmningssystem med flera-zoner kan förbättra temperaturfördelningen och minska lokala svaga områden.
Modern utrustning med automatiserad dataloggning och spårbarhet förbättrar också produktionshanteringen genom att möjliggöra detaljerad kvalitetsspårning.
Slutsats
Otillräcklig diffusionssvetsstyrka orsakas sällan av en enda parameteravvikelse. Istället är det vanligtvis ett resultat av den kombinerade påverkan av material, utrustning, processdesign och operativa metoder. Endast genom att uppnå korrekt anpassning mellan dessa element kan långsiktig-stabilitet säkerställas.
För tillverkare som för närvarande använder system för diffusionssvetsning är upprättande av standardiserade parameterdatabaser, förbättring av arbetsflöden för ytberedning och upprätthållande av utrustningens tillförlitlighet de mest effektiva sätten att förbättra produktkvaliteten. För företag som planerar att investera i ny utrustning kommer att välja maskiner med hög temperaturprecision och stabil tryckkontroll avsevärt minska risken för styrka-relaterade fel.
Eftersom diffusionssvetsning fortsätter att expandera över energilagring, elektrisk infrastruktur och avancerad tillverkningssektor, kommer bibehållande av konsekvent svetsstyrka att förbli en kritisk faktor för att säkerställa produktens tillförlitlighet och-prestanda på lång sikt. Kontinuerlig processoptimering och standardiserade hanteringsmetoder kommer att spela en allt viktigare roll för att uppnå hög-tillverkningsresultat.